کنترلر PID

کنترلر PID

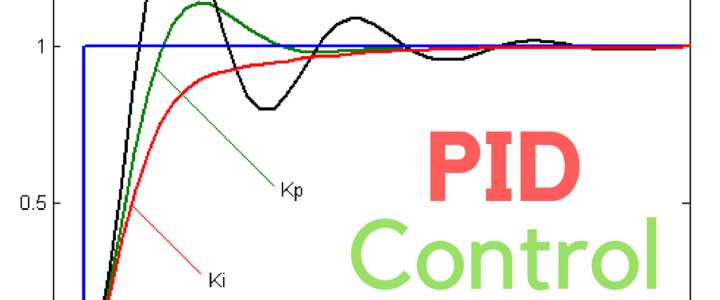
کنترل‌کننده پی‌آی‌دی یا Proportional–Integral–Derivative یک سیستم کنترلی بر پایه فیدبک (بازخورد) می‌باشد که هدف اصلی آن نزدیک کردن نتیجه نهایی فرآیند به مقدار مدنظر ما می‌باشد. به زبان ساده‌تر، تمام دغدغه یک کنترل‌کننده PID، هدایت سیستم به‌طرف یک سطح، موقعیت و یا هر مقداری که ما مشخص می‌کنیم، می‌باشد.

PID کنترلرها در صنعت جزء دقیق‌ترین و پایدارترین کنترل‌کننده‌ها به‌حساب می‌آیند و عمدتاً از آنها در راستای خودکارسازی (یا بخشی از یک اتوماسیون) کارها برای نزدیک شدن (تا جای ممکن) به خروجی از پیش تنظیم شده یا هدفی مشخص استفاده می‌کنیم.

بیش از ۹۰% سیستم‌های کنترلی از PID به‌عنوان کنترل‌کننده بازخوردی استفاده می‌کنند.

Pid Control Basics In Detail : Part 2 - The Automization

علت محبوبیت کنترلر پی آی دی

به‌خاطر عملکرد قوی و سادگی عملکردی، این روش توسط عمده شرکت‌های مطرح دنیا در زمینه ساخت کنترلر پذیرفته شده است و از آن در محصولات خود استفاده می‌کنند.

در کنترل‌کننده PID دو تعریف “خطا” و “SetPoint” از اهمیت بالایی برخوردار هستند. ست‌پوینت در اینجا به معنای نقطه مدنظر (سطح، موقعیت، کمیت و یا هر چیزی که ما می‌خواهیم در سیستم کنترلی به آن برسیم) می‌باشد و از طرف دیگر خطا به میزان انحراف (اختلاف) میان نقطه مدنظر و مقدار نهایی خروجی گفته می‌شود. نگفته پیداست که هرچه خطا کمتر باشد بهتر بوده و بدین معناست که ما توانسته‌ایم مقدار نهایی سیستم را با مقدار مدنظر خودمان دقیقاً یکی نماییم.

برای رسیدن به این نقطه مطلوب (خطا = صفر، مقدار خروجی سیستم = SetPoint) سیستم کنترلی PID از سه عملگر به نام‌های؛ تناسبی (Proportional)، انتگرال‌گیر (Integral) و مشتق‌گیر (Derivative) استفاده می‌کند. این سه ضریب پایه در هر کنترلر پی آی دی برای کاربردهای خاص به‌منظور رسیدن به واکنش بهینه متغیر هستند. در ادامۀ بحث به شکلی مفصل به این ضرایب و نحوه عملکرد آنها خواهیم پرداخت.

ضریب تناسبی باعث ایجاد یک کنترل صاف و بدون تغییرات شدید می‌گردد، ضریب انتگرالی به طور خودکار خطای سیستم را اصلاح می‌کند و درنهایت کنترل مشتق به‌سرعت به اختلالات پاسخ می‌دهد

برای اینکه با معادلات PID هم آشنا شویم دو فرمول استاندارد و تابع تبدیل آن را در زیر آورده‌ایم.

فرمول استاندارد PID به شکل زیر است:

باتوجه‌به فرمول بالا به‌راحتی می‌توان تابع تبدیل زیر را به دست آورد:

درنهایت اگر سه بخش را به‌صورت موازی در کنار هم قرار دهیم به دیاگرام کلی کنترلر PID، طبق شکل زیر خواهیم رسید.

قاعده اساسی پشت عملکرد یک کنترل‌کننده PID این است که عبارت‌های تناسبی، انتگرالی و مشتقی باید به طور جداگانه تنظیم یا «کوک» شوند.

جدول مزایا و معایب کنترل‌کننده‌‌های P، I و D

ضریب مزایا معایب
P سریع ساده و ارزان می‌باشد. نمی‌تواند خروجی را به مقدار نهایی مطلوب برساند. تصمیمات بر اساس خطای لحظه‌ای است.
I می‌تواند خروجی را به مقدار مطلوب برساند. به نویز یا تغییرات ناگهانی حساس نیست. بر اساس تاریخچه خطا عمل می‌‌کند. خیلی کند است. پایداری سیستم را کاهش می‌دهد. ساده و ارزان نیست.
D خیلی سریع است. سیستم را پایدار می‌کند. نمی‌تواند خروجی را به مقدار نهایی برساند. به نویز حساس است. ساده و ارزان نیست.

مقایسه تصفیه آب به روش سنتی اسمز معکوس RO با اسمز معکوس مدار بسته CCRO

مقایسه تصفیه آب به روش سنتی اسمز معکوس RO با اسمز معکوس مدار بسته CCRO

اصلی ترین تفاوت در سیستم های تصفیه آب صنعتی RO با CCRO مربوط به عملکرد آنها می باشد که باعث کاهش هزینه های عملیاتی می شود.

Desalitech Reflex | Reverse Osmosis | Puretec Industrial Water

عملکرد  CCRO، به صورتی است که چرخش آب تحت فشار تا رسیدن به سطح بازیابی مطلوب ادامه پیدا می کند. آب خوراک تازه در سیستم هم بدون توقف جریان آب تحت فشار به سیستم وارد می شود. در ساختار سیستم های تصفیه آب صنعتی CCRO، عملکرد دستگاه با چرخش مجدد آب در سیستم انجام می شود و ناشی از داشتن چند مرحله فیلتراسیون با ممبران ها نیست.

نرخ ریکاوری در  CCRO، به اندازه 95 درصد می باشد و با توجه به این موضوع بهترین عملکرد را برای فیلتراسیون آب نسبت به سایر روش ها دارند. در این سیستم ها از مواد شیمیایی هم به صورتی استفاده می شود که باعث جلوگیری از ایجاد رسوب در ممبران ها و افزایش حداکثری تولید عمر ممبران می شوند.

روند کار  CCRO، به صورتی است که فشار کمتری را به آب ورودی به سیستم وارد می کنند که این موضوع باعث کاهش مصرف انرژی می شود. این سیستم ها با استفاده برای فیلتراسیون آب دریا، می توانند مصرف انرژی را تا 1.45 kWh/m3 کاهش دهند.

PDF] Kinetics and energetics trade-off in reverse osmosis desalination with  different configurations | Semantic Scholar

ویژگی های برتر که روش CCRO را از روش اسمز متداول متمایز ساخته چیست؟

– استفاده کردن و طراحی فرآیند یک مرحله ای صرف نظر از درصد ریکاوری سیستم

– استفاده از سیستم فرآیندی نیمه پیوسته (100% recovery followed bu dumps of concentrate)

– استفاده از 3-4 المان غشایی در هر یک از تجهیزات فشاری

– کنترل دبی جریان متقاطع

– کنترل سرعت ریکاوری

– انعطاف پذیری فرآیندی در حد بالا

– کاهش رسوب گذاری و اسکالینگ

– کاهش تقریبی 35 درصد از مصرف انرژی به نسبت اسمز معکوس متداول

– بیش از 95 درصد ریکاوری و 75 درصد کاهش در هدر رفت آب

Kinetics and energetics trade-off in reverse osmosis desalination with  different configurations - ScienceDirect

تفاوت بین شیرهای بی بار کننده، اطمینان و تخلیه اضطراری valves: unloading, safety, relief

تفاوت بین شیرهای بی بار کننده، اطمینان و تخلیه اضطراری  valves: unloading, safety, relief

ریلیف ولو

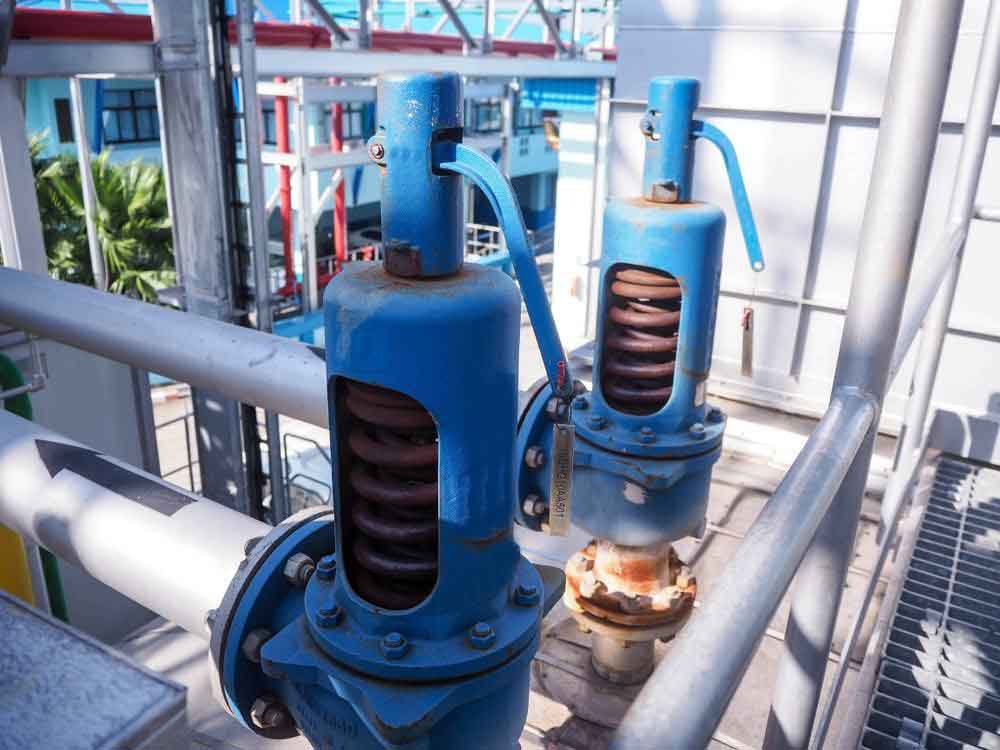
عملکرد شیر اطمینان در مقابل شیر تخلیه اضطراری

در ریلیف ولو باز شدن شیر متناسب با افزایش فشار سیال است. بنابراین شیر عمدتاً به تدریج باز می شود نه ناگهانی!

ریلیف ولو در سطح فشار بیشتر از نقطه تنظیم باز شده و مایعات را تخلیه می کند. سپس فشار به مقدار مورد نظر کاهش می یابد.

در شیر اطمینان، با رسیدن فشار به نقطه تنظیم، شیر سریعا باز میشود و از آسیب به سیستم جلوگیری می کند.

ولوهای تخلیه ایمنی خصوصیات ولوهای ایمنی و ولوهای تخلیه را با هم دارا می باشند. این شیر ها قادر به باز و بسته شدن سریع یا تدریجی هستند و معمولاً متناسب با تغییر فشار پاسخ می‌دهند. این شیر ها را می‌توان با سیال یا ماده تراکم‌ پذیر یا تراکم‌ ناپذیر استفاده کرد.


 شیر های بی بار کننده

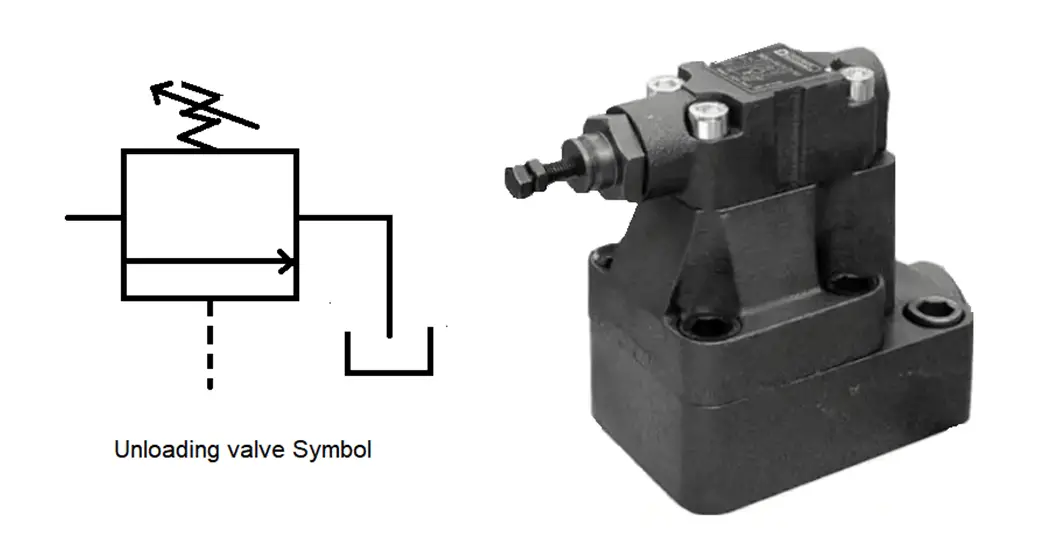
شیر کنترل فشار بی بار کننده (Unloading valve)، نوع دیگری از شیر های کنترل فشار است که در مواقعی که به پمپ در مدار نیازی نیست جریان ارسالی از پمپ را در فشار ناچیز به مخزن تخلیه می کند. در نتیجه بی بار شدن پمپ، از مصرف توان و اتلاف حرارتی (ناشی از تخلیه سیال در فشار بالا از شیر اطمینان) کاسته می شود. با افزایش فشار در خط فرمان تا حد لازم جهت غلبه بر نیروی فنر، پیستون به سمت بالا حرکت کرده و موجبات تخلیه پمپ به مخزن را فراهم می آورد. مقدار فشار فرمان مورد نیاز به نیروی تنظیمی فنر بستگی دارد.

عملکرد شیر بی بار کننده در مقابل شیر تخلیه اضطراری

شیر تخلیه اضطراری از پمپ کم حجم/ فشار بالا در برابر فشار بالا محافظت می کند.

شیر بی بار کننده روی فشار مشخصی تنظیم شده است تا زمانی که فشار سیستم از این تنظیم بالاتر می رود، جریان را از پمپ پرحجم/ فشار کم به مخزن منحرف کند.

https://encrypted-tbn0.gstatic.com/images?q=tbn:ANd9GcT2r3imyyxjM91ML5qlG3mX_KPGYHjRHs7yaw&usqp=CAU


Relief valve و unloading valve هر دو در صنعت هیدرولیک و پنوماتیک استفاده می‌شوند و هدف آن‌ها جلوگیری از بیش از حد فشار در سیستم است. با این حال، تفاوت‌هایی بین این دو نوع شیر وجود دارد:

  • Relief valve: این نوع شیر در صورتی باز می‌شود که فشار در سیستم به بیشترین مقدار مجاز رسیده باشد. هدف این شیر جلوگیری از صدمه‌هایی به سیستم، مانند انفجار خطوط و تجهیزات، و کاهش خطرات ایمنی است. وقتی فشار در سیستم بیش از حد مجاز می‌شود، relief valve باز شده و فشار را کاهش می‌دهد.
  • Unloading valve: در این نوع شیر، هدف اصلی کنترل فشار در یک سیستم و تامین فشار مناسب برای اجرای عملیات است. وقتی فشار در سیستم بیش از مقدار مجاز می‌شود، unloading valve فشار را به طور موقت کاهش می‌دهد تا فشار مناسب برای اجرای عملیات فراهم شود. به عبارت دیگر، unloading valve به جای تخلیه کامل فشار، فشار را به مقدار مناسبی کاهش می‌دهد تا کاربردی دیگر برای فشار در سیستم وجود داشته باشد.

به عنوان مثال، unloading valve معمولا در کامپرسورها به‌کار می‌رود تا در صورت بریدن سوییچ، فشار را به مقدار مناسبی کاهش دهد تا کامپرسور در حالت خاموش قرار گیرد. در مقابل، relief valve معمولا در سیستم‌های هیدرولیکی برای جلوگیری از انفجار خطوط و تجهیزات به‌کار می‌رود.

در مواردی که فشار درون یک سیستم بیشتر از حداکثر فشار مجاز طراحی شده برای آن سیستم شود، روش‌های مختلفی برای کنترل فشار و از بین بردن این اضافه فشار وجود دارد. Relief valve و Unloading valve دو روش برای کنترل فشار در سیستم‌های هیدرولیکی و پنوماتیکی هستند.

Relief valve، یک سوپاپ ایمنی است که به طور خودکار باز شده و به فضا متصل می‌شود تا از بین بردن اضافه فشار در سیستم بپردازد. یعنی در صورتی که فشار در سیستم بیش از حد مجاز بالا برود، سوپاپ relief valve به صورت خودکار باز می‌شود و فشار اضافی در سیستم به طور ایمنی تخلیه می‌شود.

اما در مورد Unloading valve، این سوپاپ به طور خودکار در صورت کاهش فشار در سیستم از حداکثر فشار مجاز پایین‌تر باشد، باز می‌شود. به این صورت که در حالت عادی فشار سیستم از طریق این سوپاپ به سمت عناصر هیدرولیکی یا پنوماتیکی تحویل داده می‌شود و آن‌ها کار خود را انجام می‌دهند. اما در صورتی که فشار سیستم کاهش پیدا کند، این سوپاپ به صورت خودکار بسته می‌شود تا فشار سیستم حفظ شود و ممکن است در برخی موارد باعث کاهش مصرف سوخت و کاهش خرابی موتور و سیستم های هیدرولیکی یا پنوماتیکی شود.

به عبارت دیگر، اگر فشار سیستم بیش از حداکثر مجاز شود، در حالت Relief valve، فشار تخلیه می‌شود، در حالی که در حالت Unloading valve، اگر فشار سیستم بیش از حداکثر مجاز شود، فشار به سمت خط برگشت داده می‌شود

هر دو relief valve و unloading valve در سیستم های هیدرولیک و پنوماتیک برای کنترل فشار استفاده می شوند، اما تفاوت‌هایی نیز دارند.

Relief valve یک ولویی است که فشار درون یک سیستم را محافظت می کند. در صورتی که فشار درون سیستم به حداکثر مجاز برسد، relief valve باز می شود و اجازه می دهد که مایع یا گاز از سیستم خارج شود و به این ترتیب فشار درون سیستم کاهش می یابد. در حالتی که فشار کمتر از مقدار تعیین شده توسط relief valve باشد، valve بسته است و فشار درون سیستم تحت کنترل خواهد بود.

از unloading valve ها برای کنترل فشار درون یک سیستم استفاده می شود، اما عملکرد آنها کاملاً متفاوت است. unloading valve در زمانی که فشار در سیستم به یک حد مشخص (معمولاً در حالت استراحت) برسد، وظیفه دارد که فشار را به طور خودکار کاهش دهد. به عبارت دیگر، unloading valve به صورت خودکار یا با دستور از راه دور مانع از ایجاد فشار اضافی در سیستم می شود.

به عنوان مثال، یک پمپ هیدرولیکی که به صورت مداوم در حال کار است، ممکن است برای یک دوره از زمان در حالت استراحت قرار گیرد. در این حالت، فشار درون سیستم هنوز باقی می ماند، اما ممکن است نیاز به فشار اضافی در این حالت نباشد. در این موارد، unloading valve به صورت خودکار باز می شود و اجازه می دهد که فشار از سیستم خارج شود تا ایجاد فشار اضافی درون سیستم را پیشگیری کند. در حالی که relief valve هنگامی که فشار در سیستم به حداکثر مجاز برسد، باز می شود و فشاررا از سیستم خارج می کند تا از تخریب و خرابی سیستم جلوگیری کند. به عبارت دیگر، unloading valve به صورت خودکار و در شرایط خاصی باز می شود تا فشار اضافی درون سیستم جلوگیری شود، در حالی که relief valve هنگامی که فشار به حداکثر مجاز می رسد، به صورت دستی یا خودکار باز می شود تا از تخریب سیستم جلوگیری شود.

شیر بی بار کننده در چه شرایطی باز می شود؟

شیر بی بارکننده (unloading valve) به طور خودکار باز می‌شود زمانی که در یک سیستم هیدرولیکی، فشار از مقدار تعیین شده بیشتر شود. در واقع، وظیفه شیر بی بارکننده برقرار کردن فشار مورد نظر در سیستم هیدرولیکی است، به این صورت که وقتی فشار سیستم به حد مشخصی می‌رسد، شیر باز شده و فشار اضافی در خطوط سیستم به برگشت دادن روغن به مخزن یا تخلیه آن در خط برمی‌گرداند. با این کار، از کاهش مصرف انرژی و گرمای اضافی ناشی از فشار بیش از حد در سیستم هیدرولیکی جلوگیری می‌شود.

وظیفه شیر بی بار کننده در دمنده چیست؟

شیر بی بار کننده در دمنده وظیفه کنترل فشار هوا در سیستم را دارد. هنگامی که فشار هوا در سیستم به حد مطلوب رسید، شیر بی بار کننده باز شده و اجازه می دهد که هوای اضافی به محیط بیرون دفع شود، به این ترتیب فشار سیستم را در حد مطلوب نگه می دارد. همچنین در صورتی که فشار هوا در سیستم افزایش یابد، شیر بی بار کننده بسته می شود و جلوی بیشتر شدن فشار هوا در سیستم را می گیرد. به این صورت، شیر بی بار کننده برای حفاظت از سیستم و کنترل فشار در دمنده بسیار حیاتی است.

شیر بی بارکننده (unloading valve) در دمنده، وظیفه کاهش فشار در سیستم هیدرولیکی را دارد. این شیر باعث تخلیه فشار اضافی در سیستم هیدرولیکی می‌شود تا جلوی افزایش فشار و خرابی قطعات سیستم هیدرولیکی را بگیرد. در واقع، وظیفه شیر بی بار کننده در دمنده، جلوگیری از افزایش فشار در سیستم هیدرولیکی در صورتی که از دمنده استفاده نشود است. وقتی که دمنده در حالت استراحت قرار می‌گیرد، شیر بی بار کننده باز می‌شود و فشار اضافی در سیستم هیدرولیکی تخلیه می‌شود. این کار باعث کاهش فشار در سیستم و همچنین صرفه جویی در مصرف سوخت دمنده می‌شود. در غیر این صورت، فشار اضافی در سیستم هیدرولیکی ممکن است سبب شود که مصرف سوخت دمنده افزایش یابد و همچنین قطعات سیستم هیدرولیکی خراب شوند.

شیر بی بار کننده در شرایط مختلف ممکن است باز یا بسته باشد.

  1.  زمانی که سیستم در حال کار است و فشار درون سیستم بالاتر از حد مجاز می‌شود، شیر بی بار کننده باز می‌شود تا اجازه دهد که فشار اضافی از سیستم خارج شود و فشار درون سیستم کنترل شود.
  2.  در شرایطی که سیستم در حال استراحت است و فشار درون سیستم هنوز باقی مانده، شیر بی بار کننده باز می‌شود تا اجازه دهد که فشار از سیستم خارج شود تا ایجاد فشار اضافی درون سیستم را پیشگیری کند. به عنوان مثال، در دمنده هوا، شیر بی بار کننده هنگامی که فشار درون مخزن بیش از حد مجاز می‌شود، باز می‌شود تا اجازه دهد که هوای اضافی از مخزن خارج شود و فشار درون مخزن کنترل شود. این قسمت دوم فرق اساسی با relief valve  می باشد. شیر بی بارکننده باز می‌شود تا فشار موجود در سیستم را تخلیه کند و فشار اضافی درون سیستم را کاهش دهد. زمانی که سیستم در حال استراحت است، مصرف فشار صفر است ولی فشار هنوز درون خطوط سیستم وجود دارد. در این شرایط، شیر بی بار کننده به صورت خودکار باز می‌شود تا اجازه دهد فشار درون خطوط تخلیه شود و سیستم آماده به کار شدن باشد. اگر شیر بی بارکننده باز نشود، فشار داخل سیستم به حداکثر مجاز برسد و ریلیف ولو باز شود که این ممکن است باعث ایجاد صدای بلند و همچنین خرابی و آسیب به سیستم شود.

شیر بی بارکننده هنگامی که در حالت استراحت و فشار درون سیستم هنوز باقی مانده، باز می‌شود تا فشار اضافی در سیستم جلوگیری شود. یعنی در این حالت، برای جلوگیری از افزایش فشار درون سیستم، شیر بی بارکننده باز می‌شود تا به فشار صفر برساند. در واقع وظیفه شیر بی بارکننده در سیستم، جلوگیری از افزایش فشار درون سیستم و حفظ فشار مناسب در سیستم است.


Common uses of water pressure regulator valves include applications where low flow is required. Some examples include ultra-fine misters for greenhouses, evaporative cooling, and dust suppression. Pressure regulator valves are also used where a precise application is required, as with disinfection sprayers and carpet extractors.

If you choose an unloader instead of a regulator valve, a build-up of pressure can occur between stops and starts and result in a burst of excess fluid at a higher PSI when the trigger is engaged. In the case of disinfection sprayers, it could result in inconsistent spray coverage, and a carpet extractor that uses an unloader instead of a regulator could end up with a puddle of excess water and cleaning solution on the floor.

راهنمای جوشکاری چدن

راهنمای جوشکاری چدن

آهن به ‎عنوان یک عنصر خالص، خواص خوبی نداشته و فلز مناسبی برای استفاده صنعتی نیست. برای استفاده صنعتی از آهن، آن را با عناصر دیگر ترکیب می کنند. مهم ترین عنصری که با آهن ترکیب شده و تشکیل آلیاژ می دهد، کربن است. به آلیاژهای آهن و کربن که بیشترین استفاده را در زندگی بشر دارند، فولاد و چدن گفته می شود. فرق اساسی بین فولاد و چدن، در میزان کربن موجود در آن‎ ها است. کربن موجود در فولاد بین صفر تا دو درصد و کربن موجود در چدن بیش از دو درصد است.

تقریباً حدود ۹۵ درصد وزنی چدن را آهن تشکیل می ‎دهد و عناصر آلیاژی اصلی آن کربن و سیلیسیم هستند. روش کلی تولید چدن ها به‎ این صورت است که مخلوط با نسبت معین از موادی مانند شمش ‎های آهن خام، براده ‎ها و قطعات برگشتی ریخته ‎گری و سایر افزودنی ها همچون فرومنگنز و آهک را در داخل کوره ‎های الکتریکی یا کوره کوپل می ‎ریزند تا ذوب شوند. البته این فلز از طریق ذوب مجدد سنگ آهن به همراه آهن و فولاد قراضه نیز به دست می ‌آید و با طی مراحلی برای حذف عناصر ناخواسته مانند فسفر و گوگرد همراه است و پس از تکمیل ذوب، مذاب آن به کوره نگهدارنده یا قالب ریخته می ‌شود.

برخی از خواص ویژه چدن ها که آن ‎ها را از فولاد متمایز می ‎کند عبارتند از: نقطه ذوب پایین، قابلیت سیال شدن زیاد، کم بودن میزان انقباض در زمان انجماد و سرد شدن، مقاومت کم در برابر ضربه، انعطاف ‎پذیری کم، قابلیت جذب ارتعاش خوب، مقاومت خوب به سایش و عدم حساسیت در برابر شیارهای سطحی. نکته قابل ذکر در مورد خواص فوق این است که بسیاری از آن ‎ها به ساختمان میکروسکوپی زمینه و چگونگی توزیع کربن در آن بستگی دارد.

جوشکاری چدن - omransoft

انواع گوناگون چدن های غیر آلیاژی را مي ‎توان بر اساس ريز ساختار به‎ صورت زیر دسته ‎بندی کرد:

  • چدن سفيد
  • چدن چکش ‎خوار
  • چدن خاکستری
  • چدن داکتيل
  • چدن با گرافيت فشرده

در چدن سفید به ‎دلیل تشکیل فاز کاربید آهن یا سمنتیت، هیچ فاز گرافیتی در حالت جامد وجود ندارد. به ‎دلیل عدم وجود گرافیت آزاد، وقتی این چدن شکسته می ‌شود مقطع آن به رنگ سفید در می ‌آید. در اثر انجام یک سیکل حرارتی می ‎توان کاربید آهن موجود در چدن سفید را تجزیه کرد و به دسته‎ ای دیگر از چدن ها تحت عنوان چدن چکش‎ خوار رسید. چدن خاکستری نیز که به‎ خاطر رنگ سطح مقطع این گونه نامگذاری شده ‎است، دارای ساختاری ورقه ‎ای از گرافیت می ‎باشد. چدن داکتیل حاوی گرافیت کروی شکل است. اگر قبل از ریخته ‎گری به مذاب کمی منیزیم افزوده شود، گرافیت کروی حاصل می ‎شود. حالت ساختاری مابین چدن خاکستری و داکتیل را می‎ توان برای چدن با گرافیت فشرده در نظر گرفت. در حقیقت در این نوع چدن، گرافیت از حالت ورقه ‎ای خارج شده ولی به ‎صورت کروی کامل نیز در ‎نمی‎ آید و به ‎اصطلاح کرمی شکل می شود. معمولاً از اضافه کردن تیتانیوم به مذاب برای رسیدن به این ساختار استفاده می‎ شود.

بسته به نوع این چدن‎ ها می‎ توان از آن ‎ها برای کاربرد‎هایی همچون بدنه ماشین آلات صنعتی، بلوک ترمز‎ راه ‎آهن، مته و مهره، قطعات خودرو مانند چرخدنده و سرسیلندر، مشعل گاز، قطعات ماشین‎آلات کشاورزی، لوله، شیر و اتصالات، قطعات پمپ و غیره بهره برد.

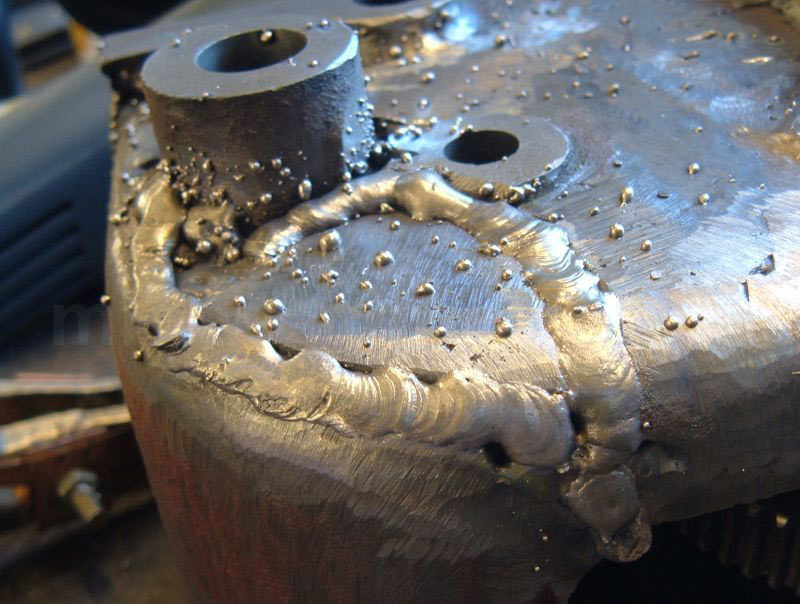
چدن فلزی است دارای پایه آهنی که از کربن بالایی برخوردار است که این امر موجب می شود چدن فلزی ترد و شکننده باشد . چدن ها معمولا دارای 2% تا 4% کربن می باشند ٬ چکش خوار نیستند و از استحکام کششی پایینی برخوردارند (1046 Kg /Cm2) به همین دلیل در برابر ترک خوردن به دلیل انبساط و انقباض در حین جوشکاری باید محافظت شوند . جوشکاری موفق و نتیجه بخش چدن به مهارت اپراتور بستگی دارد.

چدن را نباید با سرعت فولاد معمولی جوشکاری کرد .

برای جوشکاری چدن ها سه روش وجود دارد :

1-   روش SMAW به وسیله قوس الکتریکی و الکترود روکش دار   

2-   به وسیله شعله اکسی استیلن و مفتول چدنی .

 3-   جوش برنج برای قطعات ریختگی

 در جوشکاری چدن به چند نکته باید توجه داشت :

1- انتخاب روش صحیح جوشکاری

2- انتخاب الکترود مناسب

3- دمای پیشگرم مناسب

4- جوشکاری صحیح

5- دمای پس گرم مناسب

مشکلات جوشکاری چدن

نحوه جوشکاری چدن به وسیله الکترود روکش دار :

جوشکاری چدن سخت و دشوار است امــا غیر ممکن نیست و معمولاً جوشکاری چدن بعنوان یک روش تولیدی در نظر گرفتـــه نمیشود ، روش تولید قطعات چدنــی در صنعت بیشتر با رویکرد ریختـــه گری انجام میشود و جوشکاری چدن به منظور تولید قطعات در صنعت کمتـــر مورد توجه قرار میگیرد و بیشترین کاربرد جوشکاری چدن بشرح زیر است :

۱) برطرف كردن بعضی عيوب ریختـــه گری مانند : حفره های گازی ، حفره های ناشي از ريزش ماسه يا حبس سرباره و ترک های موضعی

۲) تعمير قطعات مستهلك یا قطعات شكسته شده

۳)جبران خطاهای ناشی ماشینکاری اشتباه قطعات

مشکلات رایج در جوشکاری چدن

تشکیل فازهای سخت و ترد ، تشکیل این فاز های مشکلات عدیده ایی مانند دشوار شدن ماشینکاری ، تضعیف شدن قطعه در برابر ضربه و …. را به همراه دارد . اصصلاحاً به تشکیل فازهای سخت و ترد حین جوشکــاری چــدن الماسه شدن گفتــه می شود .

احتمال وقوع ترک خوردن جوش در منطقـــه فلزجوش يا منطقه مجاور آن ، مقاومت کم فازهای سخت و ترد تشکیل شده پس از جوشکاری چدن خطر ایجاد ترک در جوش را بشدت افزایش می دهد بطوریکــــه منطقه جوشکاری شده مقاومت لازم در برابر تنش های پسماند جوشی و تنش های انقباضی را معمولاً ندارد و اگر به درستـــی این مسئله در نظر گرفتــه نشود احتمال وقوع ترک خوردن جوش بشدت بالا می رود .

جوشکـــاری چــدن بشدت مستعد ایجاد حفره ها و مک در داخل فلز جوش می باشد و تشکیل حباب های گازی همچون CO2 يا CO یکی دیگر از مشکلات رایج در جوشکاری چدن می باشد .


نکات مهم دررابطه با جوشکاری چدن

دررابطه با جوشکاری چدن باید دو عامل مهم را مد نظر قرار داد که این دو عامل برای جوشکاری به دو بخش قبل و حین جوشکاری تقسیم بندی می شوند که این دو عامل در یک دستور العمل جوشکاری یا WPS  معتبر به خوبی مورد توجه قرار گرفتـــه اند .

عوامل مهم در قبل جوشکــــاری چدن :

عوامل مهم در حین جوشکـــاری چــدن میتوان به موارد زیر اشاره کرد :

  •  استفاده از الکترود جوشکاری نیکلی در جوشکاری الکترود دستی
  • استفاده از انرژی جوش کم
  • پيشگرم كردن
  • استفاده پخ مناسب برای جوشکاری با درز پهن و باز در حدود 60تا 90 درجه [ انواع پخ های جوشکاری را مطالعه کنید]
  • استفاده از شدت جريان كم
  • استفاده از الکترود با قطر کم

عوامل مهم در حین و بعد از جوشکــــاری چدن

عوامل مهم در حین و بعد از جوشکــــاری چدن میتوان به موارد زیر اشاره کرد :

عدم از حرکت زیگزاگی الکترود جوشکاری به منظور تقلیل انرژی جوش

ضربه زنی به جوش بلافاصله بعد از جوشکاری

پسگرم یا PWHT جوشکاری کردن

استفاده از توالی جوشکاری مناسب

ابتدا باید چدن را پیش گرم نمود ٬ پیشگرم باید بین ( 315 درجه سانتیگراد )حداقل و ( 650 درجه سانتیگراد ) حد اکثر باشد . پیشگرم باید به صورت یکنواخت انجام گیرد . در جوشکاری چدن نگه داشتن عمق ذوب و نفوذ در کمترین حد خود مهم است .

پس از جوشکاری ٬ چدن باید به آرامی سرد شود . همچنیین برای چند پاس جوش دادن چدن کنترل دمای بین پاسی مهم است .

جوشکاری چدن چگونه انجام می شود؟ - ابزار جوش و برش وینر جوشکاری چدن

در مقایسه با فولادها، چدن ها دارای قابلیت جوش‎پذیری پایینی هستند. در میان انواع چدن هم، چدن داکتیل بهترین جوش ‎پذیری را دارا است و چدن سفید به دلیل حضور کاربیدها در ساختار، تقریباً قابلیت جوشکاری ندارد. از این‎ رو دامنه جوشکاری چدن ها معمولاً محدود به تعمیر و اصلاح قطعات ریخته شده و بازسازی قطعات فرسوده می شود. جوشکاری چدن ها با چند مشکل اساسی همراه است که عبارتند از:

۱- هنگامی که چدن تحت سیکل حرارتی جوشکاری قرار می گیرد، امکان دارد در درجه حرارت بالا، زمینه از کربن غنی شده و هنگام سرد شدن کربن، ترکیبی با فاز سخت و ترد نظیر سمنتیت و یا کاربیدهای دیگر تشکیل شود و بنابراین فلز جوش و یا منطقه مجاور آن غیر قابل ماشینکاری و یا اصطلاحاً الماسه شود.

۲- مشکل مهم دیگر در ارتباط با جوشکاری چدن ها، احتمال بالای وقوع ترک در فلز جوش و یا منطقه مجاور آن است و علت آن اینست که فاز ترد و سخت کاربیدی تحت تاثیر تنش های حرارتی ناشی از جوشکاری یا تنش های پسماند ترک می خورد.

۳- مشکل دیگر که اغلب در جوشکاری چدن اتفاق می افتد، تشکیل خلل و فرج و حفرات گازی در فلز جوش است که باعث کاهش استحکام جوش و یا عدم موفقیت در آب بندی قطعه می شود. این حفرات به دلیل حبس یا خروج گازهای CO و CO2 (ناشی از واکنش کربن چدن با اکسیژن هوا) از مذاب فلز جوش به وجود می آید.

الکترود جوشکاری مفتول استیل نسوز چدن - استار تکنیک


+ استاندارد AWS D11.2، راهنمایی برای جوشکاری چدن ها


انجمن جوشکاری آمریکا (American Welding Society) یا به اختصار (AWS) در سال ۱۹۱۹ با هدف استاندارد‎سازی و توسعه فرایند‎های مبتنی بر جوش بنا نهاده ‎شد. کمیته فنی این سازمان در سال ۱۹۸۸ به ‎منظور ارائه روش مناسب جوشکاری برای چدن استانداردی تحت کد D11 به چاپ رساند. نسخه ثانویه این استاندارد در سال ۲۰۰۶ و تحت عنوان “راهنمایی برای جوشکاری چدن” به ‎روز گردید و مطالب جدید در حوزه ایمنی و سلامت در جوشکاری و روش ‎‌های نوین جوشکاری چدن به‎ منظور به حداقل رساندن عیوب این آلیاژ، افزوده شدند. هدف اصلی این استاندارد را می ‎توان در پیشرفت جوشکاری و آموزش افراد در زمینه جوش قوس الکتریکی و گاز دانست. نویسندگان این استاندارد با آوردن مطالبی در ارتباط با تاریخچه چدن‎ ها، دسته‎ بندی و خواص ساختاری آن‎ ها تلاش کرده ‎اند تا مخاطب را از نیاز به مطالعات منابع مقدماتی بی ‎نیاز سازند. محور اصلی این استاندارد اما قابلیت جوش انواع مختلف چدن، فلزات پر‎کننده و روش‎های جوش می ‎باشد. نحوه آماده‎ سازی، طراحی، حرارت‎ دهی، پیش‎ گرمایش، الکترود‎ها، سرمایش و عملیات تکمیلی برای جوشکاری چدن ها در این استاندارد به ‎طور مفصل بحث شده است. همچنین انواع روش ‎های جوشکاری قوس و گازی چدن ها با شرح عملیات، کنترل کیفیت، عیوب و کاربرد در دو فصل به ‎صورت مجزا بررسی شده اند.

استفاده متعدد از تصویر‎ها (بیش از ۳۵ تصویر) و جدول ‎ها (بیش از ۲۰ جدول) در این استاندارد منجر شده است تا علاوه بر اینکه مخاطب درک راحت ‎تری از موضوع داشته باشد، این استاندارد را نیز به ‎عنوان یک ابزار کامل برای مهندسان جوش قرار دهد. در بخش ضمیمه این استاندارد به تقسیم ‎بندی قطعات چدنی جوش داده‎ شده، کاربرد‎ها و آزمون جوش ‎پذیری این قطعات نیز اشاره شده ‎است و مطالبی اضافی در مورد برخی فصول استاندارد نیز آورده شده ‎است. این استاندارد در ۹ فصل و به ترتیب زیر نوشته شده‎ است:

  • چدن (متالورژی، جوش پذیری، سختی جوش و آزمون پیش از جوش)
  • ملاحظات عمومی در حین جوشکاری چدن مانند آماده ‎سازی و طراحی
  • فرآیند‎های جوشکاری با گاز (جوشکاری با گاز سوختنی و اکسیژن، اسپری شعله ای چدن و جوش برنز)
  • فرآیند‎های قوسی (‎جوشکاری قوسی با الکترود دستی یا SMAW، جوشکاری قوس تنگستن با گاز محافظ یا GTAW، جوشکاری قوس فلزی با گاز محافظ یا GMAW، جوشکاری قوس زیر پودری یا SAW و جوشکاری قوس توپودری یا FCAW)
  • عملیات سطحی و روکش کاری با جوش
  • کاربرد‎ها (ترمیم عیوب در بخش‎ های ریخته‎ گری، ماشین ‎کاری، سرویس ‎دهی و بعد از سرویس‎ دهی)
  • تهیه دستورالعمل های جوشکاری یا WPS، گزارش آزمون های تایید دستورالعمل جوشکاری یا PQR و تست جوشکار
  • کنترل کیفیت
  • ایمنی و سلامت


شیرهای بی بار کننده یا Unloading Valve

شیرهای بی بار کننده یا Unloading Valve

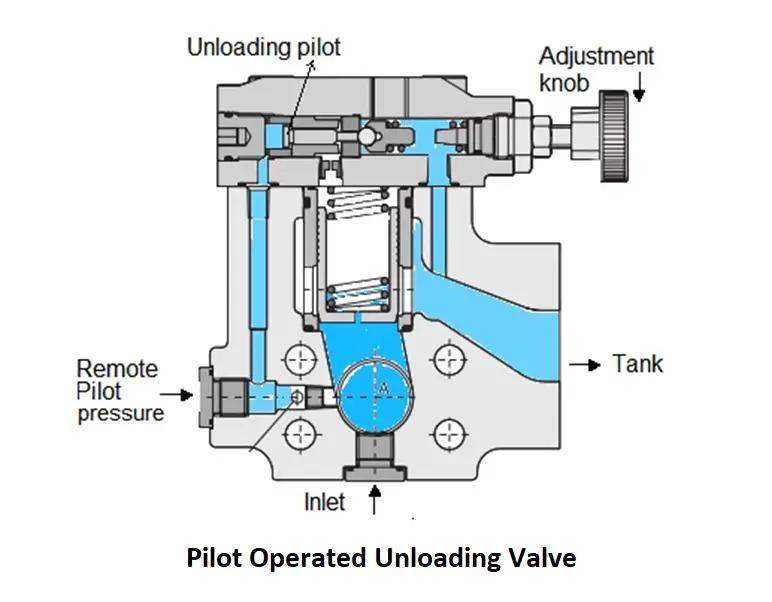
شیرهای بی بار کننده یا  Unloading Valves ، بسیار شبیه شیرهای فشارشکن پایلوت‌دار هستند. تنها تفاوت آنها در محلی است که از آنجا سیگنال پایلوت را دریافت می‌کنند. در این شیرها، از پورت X برای دریافت سیگنال پایلوت استفاده می‌شود و چنانچه فشار دریافتی بالاتر از فشار تنظیم شده بر روی سوپاپ پایلوت باشد، سوپاپ پایلوت و سوپاپ اصلی باز شده و سیال  هدایت می‌شود.

What is an Unloading Valve? - Types, Principle - Inst Tools


شیرهای بی بار کننده یا  Unloading Valves، بیشتر در مداراتی مورد استفاده قرار میگیرند که در آنها ابتدا به دبی بالا و فشار کم و سپس به دبی کم و فشار بالا نیاز باشد.

معرفی و نحوه عمکرد شیر بی بارکننده

What is an Unloading Valve? - Types, Principle - Inst Tools

شیر بی بار کننده ، نوع دیگری از شیر های کنترل فشار است که در مواقعی که به پمپ در مدار نیازی نیست جریان ارسالی از پمپ را در فشار ناچیز به مخزن تخلیه می کند.

در نتیجه بی بار شدن پمپ، از مصرف توان و اتلاف حرارتی (ناشی از تخلیه سیال در فشار بالا از شیر اطمینان) کاسته می شود. با افزایش فشار در خط فرمان تا حد لازم جهت غلبه بر نیروی فنر، پیستون پایینی به سمت بالا حرکت کرده و موجبات تخلیه پمپ به مخزن را فراهم می آورد. مقدار فشار فرمان مورد نیاز به نیروی تنظیمی فنر بستگی دارد.

در بسیاری از سیستم های هیدرولیک (مانند پرس ها)، عملگر در بخشی از کورس رفت که بدون درگیری با بار مقاوم طی می شود، نیازی به جریان و سرعت و سرعت بالا داشته و هنگام شروع و طی سیکل کاری به جریان پایین و فشار بالا نیازمند می باشد. در اینگونه مدار ها می توان از دو پمپ استفاده نمود. به گونه ای که هنگام درگیری با بار مقاوم، پمپ کوچک تر که از قابلیت تامین سیال در فشار بالا و دبی پایین برخوردار است سیال مورد نیاز مدار را تامین نموده و پمپ بزرگتر را که جهت تامین حجم زیاد سیال در فشار پایین طراحی شده است، بی بار می گرداند. در این حالت جریان خروجی پمپ بزرگ تر بدون نیاز به تخلیه از طریق شیر اطمینان، مستقیماً به مخزن تخلیه می شود. بدین ترتیب با بی بار کردن پمپ بزرگ در طی بخشی از سیکل کاری از اتلاف توان جلوگیری می شود.


کاربرد شیر بی بارکننده

در بسیاری از سیستم ها، ابتدا جهت ایجاد حرکت سریع بار یا ابزار به حجم زیاد روغن در فشار پایین نیاز است و پس از طی مرحله حرکت سریع، هنگام عملیاتی همانند پرسکاری، به منظور تامین نیروی کافی به حجم کم روغن در فشار بالا نیاز می باشد.

به منظور دستیابی به عملکرد مذکور می توان از دو پمپ استفاده نمود به گونه ای که طی حرکت سریع، روغن مورد نیاز سیستم توسط هر دو پمپ تامین شده و سپس هنگام بالا رفتن فشار، در طی عملیات پرسکاری یا تغذیه، پمپ اصلی (پمپ با دبی بالا و قابلیت عملکرد در فشار پایین) بی بار شده ( با استفاده از شیر بی بارکننده ) و پمپ کوچک (پمپ با دبی پایین و قابلیت عملکرد در فشار بالا) فشار مورد نیاز سیستم را تامین نماید. پایین بودن دبی پمپ فشار بالا، مانع از گرم شدن روغن می گردد.

انواع انکرهای شیمیایی هیلتی

انواع انکرهای شیمیایی هیلتی

https://javidmetal.com/wp-content/uploads/2022/02/%D8%A7%D9%86%DA%A9%D8%B1-%D8%A8%D9%88%D9%84%D8%AA-%D8%B4%DB%8C%D9%85%DB%8C%D8%A7%DB%8C%DB%8C.jpg

انکرهای شیمیایی نوعي از انکر بولت‌ها هستند که با استفاده از مواد شیمیایی، امکان اتصال ورق هاي فولادي به سازه و تحمل بارهاي اضافی را بر روی سازه‌های بتنی و مصالح بنايي فراهم می‌کند. انکرهای شیمیایی با بهره‌گیری از مواد شیمیایی، نسبت به انکرهای مکانیکی، انعطاف‌پذیری بالاتری را ايجاد مي کنند و برخی از چالش‌هایی را که در کار با انکرهای مکانیکی وجود دارد، از بین می‌برند. انکرهای شیمیایی دارای انواع مختلفی هستند که هر کدام از آن‌ها را می‌توان برای سازه‌ها و موقعیت‌های مختلف به کار گرفت. شرکت هیلتی به عنوان یکی از تولیدکنندگان انواع انکر بولت‌ها، انواع خاصی از انکرهای شیمیایی را تولید می‌کند.

کاشت بولت در خراسان رضوی - مشهد-خدمات هیلتی

انکرهای شیمیایی اپوکسی و هیبریدی هیلتی

شرکت هیلتی، انکرهای شیمایی خود را در دو دسته انکرهای رزین اپوکسي و هیبریدی به بازار عرضه می‌کند. با استفاده از این انکرها می‌توانید در شرایط مختلف، ماموریت خود را انجام دهید و به اهداف خود برسید. ممکن است بتن خیس ‌شود، دمای نصب انکر متفاوت باشد و انجام یک حفاری سریع و تمیز کردن سوارخ‌های برای نصب انکر روی کارایی شما در نصب انکر تاثیر بگذارد. شرکت هیلتی مجموعه‌ای از انکرهای شیمیایی را تولید می‌کند که می‌توانید در شرایط مختلف بسته به نوع و شرایط مختلف سوارخ‌های ایجاد شده در سازه، از آن‌ها بهره ببرید. در ادامه با دسته‌بندی انکرهای شیمیایی اپوکسی رزین (RE) و انکرهای شیمیایی هیبریدی (HY) برند هیلتی آشنا می‌شوید.

معرفی انکرهای رزین اپوکسي

انکرهای شیمیایی اپوکسی رزین هیلتی با هدف افزایش فرصت زمانی شما برای نصب انکر و بالا بردن کارایی‌تان طراحی شده‌اند. انکر رزین اپوکسي یا RE یک انکر شیمیایی دو قسمتی است که به این منظور طراحی شده است که بتواند به آهستگی در سازه سفت شود؛ در این صورت، زمان کافی را دارید که کاشت هاي با عمق بالاي خود را به انجام برسانید.

ویژگی ها و مزایای انکرهای اپوکسی رزین

به نظرتان این انکرهای شیمیایی چه ویژگی‌ها و مزایای ديگري دارند و برای انجام چه کاري و در چه شرایطی می‌توانید از آن‌ها استفاده کنید؟ برخی از خصوصیات و امتیازهای انکرهای RE عبارت هستند از:
• سيستم کنترل گرد و غبار
با استفاده از سيستم کنترل گرد و غبار به همراه انکرهای اپوکسی رزین، لازم نيست حتی در محل‌های کار مرطوب هم از بابت گرد و خاک‌ و مشکلاتی که این ذرات ریز برای اجرای اتصالات ایجاد می‌کنند، نگرانی داشته باشید.
• قابل استفاده در دماهای مختلف
گاهی اوقات با شرایطی مواجه هستید که ميلگرد یا راد تمام رزوه باید در دمای پایین و حتی دمایی کمتر از 5 درجه سانتيگراد، در سازه بتنی نصب شود. انکر شیمیایی اپوکسی رزین هیلتی HIT-RE 500V3 را مي توان حتي در مواردی با دمای 5- سانتيگراد نيز نصب کنید و با خیال راحت عملیات نصب را به انجام برسانید.
• قابلیت نصب در سوارخ‌های کرگيري و بتن های ترکدار
انکر شیمیایی اپوکسی رزین هیلتی HIT-RE 500 V3 با ابزار مضرس کننده، انکر رزین اپوکسي تایید شده توسط ICC-ESR است که می‌توانید آن‌ها را حتي در حفره هاي صيقلي ايجاد شده با دستگاه کرگير و بتن‌های ترکدار، نصب کنید.
• عملکرد یکسان در شرایط خشک و خیس سازه
برای نصب انکرهای RE هیلتی نباید نگران خیس یا خشک بودن بتن باشید. انکر اپوکسی رزین HIT-RE 500 V3 به صورتی طراحی شده است که در هنگام نصب روی بتن‌های خیس، عملکرد مطلوبی دارد و ظرفیت باربری آن پایین نمی‌آید.
• قابلیت استفاده در آب و هواهای خیلی گرم و خیلی سرد
انکر اپوکسی رزین HIT-RE 500 V3 هیلتی به گونه‌ای طراحی شده است که برای نصب انکر در سوراخ‌های عمیق با عمق بیشتر از 25 سانتيمتر، زمان مناسبی را براي خشک شدن در اختیارتان قرار می‌دهد. بدون توجه به گرم یا سرد بودن محل نصب انکر، فرصت کافی در اختیار شما قرار می‌گیرد که کار خود را با دقت و کیفیت بالا به انجام برسانید.

معرفی انکرهای هیبریدی

پس از معرفی انکرهای رزین اپوکسي و اشاره به مزایای آن‌ها، نوبت به ارائه انکرهای شیمیایی نوع هیبریدی یا HY شرکت هیلتی می‌رسد. این انکرها برای بهینه کردن بهره‌وری شما در نصب انکر و سرعت بخشیدن به کار شما طراحی شده‌اند. انکر هیبریدی یک انکر شیمیایی دو قسمتی است که با استفاده از آن می‌توانید با سرعت بالا و سریع‌تر از انکرهای اپوکسی رزین، عملیات نصب انکر را در اتصالات ورق قولادي به سازه به انجام برسانید.
با استفاده از این انکرها می‌توانید فضای کار ایمن‌تر و کاراتری را تجربه کنید. در راستای همین هدف، انکرهای HY به گونه‌ای طراحی شده است که می‌توانید با استفاده از سیستم SafeSet هیلتی، آن را نصب کنید. این سیستم با تمیز کردن حفره‌های سازه در هنگام حفاری، سرعت نصب را افزایش می‌دهد و ایمنی بیشتری را حاصل می‌کند.

ویژگی ها و مزایای انکرهای شیمیای هیبریدی

حالا نوبت به معرفی خصوصیات و امتیازهای انکرهای هیبریدی هیلتی می‌رسد. مزایای این نوع انکرها با مزایای انکرهای اپوکسی رزین هیلتی اشتراکاتی دارد. برخی از ویژگی‌ها و خصوصیات انکرهای HY هیلتی عبارت هستند از:
• کنترل گرد و غبار
در انکرهای HY نیز مانند انکرهای RE با استفاده از سيستم کنترل گرد و لازم نيست حتی در محل‌های کار مرطوب هم از بابت گرد و خاک‌ و مشکلاتی که این ذرات ریز برای اجرای اتصالات ایجاد می‌کنند، نگرانی داشته باشید.

• قابل استفاده در دماهای بالا و پایین
این مزیت انکرهای هیبریدی نیز با انکرهای اپوکسی رزین مشترک است. گاهی اوقات نصب میلگرد و يا بولت، بین 1 تا 3 دقیقه طول می‌کشد. زمانی که دمای هوا در تابستان بالا می‌رود، بتن داغ می‌شود و مواد شیمیایی یا چسب انکرهای هیبریدی سریع سفت می‌شود که می‌تواند قابلیت استفاده از این انکرها را با چالش و مشکلاتی مواجه کند. انکر شیمیایی هیبریدی HY-200 R هیلتی به گونه‌ای طراحی شده است که زمان کار بهینه‌ای را در اختیار شما قرار می‌دهد و با استفاده از این انکر می‌توانید میلگرد يا بولت را به موقع نصب کنید.
• قابلیت نصب در سوارخ‌های الماسی
انکرهای هیبریدی هیلتی مانند انکرهای رزین اپوکسي این برند می‌توانند در سوراخ‌هایی که با دریل‌های الماسی(کرگير) ایجاد شوند، عملکرد داشته باشند. انکرهای هیبریدی HIT-HY 200 A و HIT-HY 200 R با ابزارهای مضرس کننده، جزء انکرهای هیبریدی تایید شده توسط ICC-ERS هستند که می‌توانید آن‌ها را در بتن‌های ترکدار نصب کنید.
• عملکرد مطلوب در شرایط خشک و مرطوب
انکرهای شیمیایی هیبریدی HIT-HY 200 A و HIT-HY 200 R شرکت هیلتی به گونه‌ای طراحي شده‌اند که هم در صورت خیس بودن و هم خشک بودن بتن، عملکرد یکسانی از خود نشان دهند و خیس بودن بتن، خللی در عملکرد انکر ایجاد نکند.
• انعطاف‌پذیری در شرایط دمای متفاوت
آب و هوا در هر فصل سال، تغییرات قابل توجهی پیدا می‌کند. شرکت هیلتی با این اعتقاد که محصولاتش باید در هر شرایط دمایی بهترین عملکرد را داشته باشند، انکرهای هیبریدی HIT-HY 200 A و HIT-HY 200 R را طراحی کرده است. HIT-HY 200 R به صورتی طراحی شده است که در فصل تابستان که مواد پایه‌ای کار شما در حال گرم شدن است، زمان مناسب را برای کار در اختیار شما قرار می‌دهند. HIT-HY 200 A نیز در آب و هوای سرد زمستانی، عملکرد سریعی دارد.

رول بولت، ابعاد، انواع و استاندارد

رول بولت، ابعاد، انواع و استاندارد

فروش رول بولت - قیمت انواع رول بولت غلاف دار - سپنتاپیچ

رول بولت یکی از اتصالات فولادی است که برای اتصال تجهیزات مختلف در سازه‌های بتنی، آجری و مصالح مشابه به کار می‌رود. بسته به کاربرد، رول بولت می‌تواند ابعاد مختلفی داشته باشد. همچنین شکل و نحوه عملکرد رول بولت نیز برای کاربردهای مختلف، متفاوت است. اصل هدف استفاده از رول بولت، اتصال یک وسیله فلزی به قسمت‌های مختلفی از ساختمان مانند دیوار، سقف، سقف کاذب، زمین و غیره است.
رول بولت با توجه به مکانیسمی که دارد، امنیت و اطمینان بالاتری نسبت به دیگر روش‌ها فراهم می‌کند البته به‌شرط اینکه نصب آن به‌صورت اصولی انجام شود. برای اینکه بهترین نتیجه از نصب رول بولت حاصل شود بهتر است، انواع این وسیله را بشناسیم و از نوع متناسب با نیاز و انتظار خود استفاده کنیم.

قسمت های مختلف رول بولت؛ مکانیسم و مزایا و کاربردهای آن.

اجزاء تشکیل‌دهنده یک رول بولت می‌توانند، متناسب با نوع آن متفاوت باشند اما به‌طورکلی، می‌توان گفت که رول بولت از قسمت‌های زیر تشکیل شده است:

• یک عدد پیچ با یک سر مخروطی و یک سر رزوه شده
• یک بدنه فولادی (استوانه چاک‌دار، پروانه‌ای و غیره)
• مهره
• واشر فنری
• واشر تخت

جنس رول بولت ها عموماً از فولاد است که بنا بر نیاز می‌تواند به‌صورت گرم یا سرد گالوانیزه شده باشد.

انکر بولت (Anchor Bolt) چیست؟ - ویرگول

مکانیسم عملکرد رول بولت

اتصال با تکیه بر افزایش حجم، مبنای عملکرد رول بولت است. مکانیسم عملکرد رول بولت به این صورت است که ابتدا مهره به‌صورت دستی و یا براثر وزن قطعه متصل، سفت و کشیده می‌شود. سپس، براثر کشش ایجادشده، لوله استوانه‌ای یا پروانه رول بولت باز می‌شود.
این اتصال قدرتمند براثر اصطکاک ایجادشده بین بدنه رول بولت و مصالحی که رول بولت در آن کاشته شده است به وجود می‌آید. انبساط ایجادشده در انتهای رول بولت باعث می‌شود که این قطعه به‌خوبی با تکیه‌گاهش درگیر شود. نیروی اصطکاکی ایجادشده همچنین، مانع از دررفتن یا افتادن رول بولت می‌شود.


مزایای استفاده از رول بولت

استفاده از رول بولت مزایای فراوانی دارد که در اینجا برخی از آن‌ها را نام می‌بریم.

• اطمینان بالا؛ رول بولت به علت جنس فولادی و سازوکار فیزیکی‌اش مقاومت کششی و خمشی بسیار بالایی دارد. به‌این‌ترتیب می‌توان اطمینان حاصل کرد که سازه نصب‌شده به‌هیچ‌عنوان نمی‌افتد یا لق نمی‌شود.

• سازوکار و نصب ساده؛ نصب رول بولت نیاز به تخصص خاصی ندارد و در کوتاه‌ترین زمان ممکن، نتیجه دلخواه حاصل می‌شود.

• مقاومت در برابر عوامل شیمیایی؛ به دلیل جنس فولادی رول بولت و روکش‌های متنوع آن، این ابزار به‌خوبی در برابر عوامل شیمیایی موجود در مصالح مقاوم است و دچار خوردگی نمی‌شود.

• عدم آسیب‌رسانی به مصالح؛ رول بولت به‌هیچ‌عنوان به مصالحی که در آن کاشته شده، آسیبی وارد نمی‌کند. می‌توان مطمئن بود که رول بولت سبب ترک خوردن یا سوراخ شدن مصالح نخواهد شد.


کاربرد رول بولت

با توجه به تنوع و مزایای رول بولت، این ابزار کاربردهای بسیار متنوعی از خانگی تا صنعتی پیدا کرده است. صنایع زیر، بیشترین استفاده را از رول بولت می‌کنند.

• ساختمان‌سازی؛ مانند سقف کاذب، پارتیشن‌بندی، لوازم بهداشتی ساختمان، پیش‌ساخته های بتنی، نمای فلزی ساختمان، ریل‌گذاری آسانسور و پله‌برقی، مهار داربست، نگهدارنده لوله، نگهدارنده تأسیسات و کانال‌های تهویه هوا
• صنایع سنگین؛ مانند ریل‌گذاری خطوط راه‌آهن، دکل‌های مخابراتی، جرثقیل‌های سقفی
• ساخت و نصب ماشین‌آلات
• صنایع حمل‌ونقل؛ مانند نصب علائم رانندگی، نصب دوربین‌های کنترل ترافیک
• صنایع نفت و گاز؛ مانند اتصال مخازن به زمین
• تأسیسات برقی؛ مانند وصل کردن کلمپ‌ها به دکل

کاربرد رول بولت در ساختمان سازی و صنایع سنگین


انواع مختلف رول بولت

رول بولت انواع متنوعی دارد که هرکدام از آن‌ها به شکل خاص خودش با سازه پایه درگیر می‌شود. هرکدام از انواع رول بولت، تحمل وزن متفاوتی دارد و بسته به‌اندازه آن می‌تواند در پروژه‌های متفاوتی به کار رود. در این قسمت انواع مختلف رول بولت را معرفی می‌کنیم.


رول بولت سقفی

یکی از پرکاربردترین انواع رول بولت، نوع سقفی آن است. نام دیگر این ابزار، رول بولت قلاب‌دار یا لوستری است. مورد مصرف عمده این رول بولت برای نصب لوستر است. بااین‌حال از این وسیله برای نصب پنکه سقفی، تاب، گلدان‌های آویز و غیره نیز استفاده می‌شود؛ بنابراین، می‌توان حدس زد که تحمل بار این رول بولت، نسبت انواع صنعتی که در ادامه شرح می‌دهیم، کمتر است. رول بولت های سقفی موجود در بازار تا حدود 15 کیلوگرم وزن را می‌توانند تحمل کنند.
یک رول بولت سقفی می‌تواند علاوه بر انبساط یا اصطکاک با مکانیسم چسبندگی نیز به سقف متصل شود. رول بولت سقفی، خود به شاخه‌های کوچک‌تر زیر تقسیم می‌شود.


رول بولت سقفی پروانه‌ای

بدنه رول بولت پروانه‌ای به هنگام باز شدن به شکل یک پروانه درمی‌آید و برای پایه‌های با مقاومت کمتر، مانند گچ، سقف کاذب، کناف، تخته‌های فیبر و نئوپان مناسب است. درواقع، مکانیسم توزیع بار در این رول بولت، فشار کمتری به مصالح پایه خود وارد می‌آورد.


رول بولت سقفی هالوکور

این رول بولت، مناسب سقف‌ها و سازه‌های بتنی است. یکی از حساسیت‌های کار با سازه‌های بتنی این است که آن‌ها با فشار ابزارهایی مانند رول بولت یا دریل، ممکن است که ترک بخورند. رول بولت هالوکور به‌منظور وارد شدن به سازه بتنی، بدون تخریب آن ساخته‌ شده است.


رول بولت سقفی ضربه ای

از این رول بولت به‌منظور اتصال تأسیسات ساختمانی با وزن سبک یا متوسط استفاده می‌شود. پیچ این رول بولت از داخل نیز دارای رزوه است.


رول بولت HSA

این رول بولت، محصولی از شرکت هیلتی (Hilti) است که یکی از معتبرترین برندهای تولیدکننده رول بولت در دنیاست. این رول بولت، کاربرد فراوانی در صنعت دارد و نحوه عملکرد آن به این صورت است که ابتدا با ضربه، وارد سوراخ از پیش ایجادشده می‌شود. در مرحله بعد، مهره آن با استفاده از رزوه خارجی تعبیه‌شده روی آن بسته ‌شده که باعث می‌شود، پروانه، درون سوراخ باز شود.
رول بولت HSA را می‌توان در عمق‌های متفاوتی کاشت. این رول بولت نسبت به دیگر انواع رول بولت تا چهل درصد، تحمل بار بیشتری دارد. همچنین، می‌توان آن را با حداقل فاصله با رول بولت کناری نصب و در محدوده بیشتری رگلاژ کرد.
شرکت هیلتی از فولاد با گرید 5.8 در این رول بولت استفاده کرده و آن را از آزمایش‌های متعدد کنترل کیفیت، عبور داده است. این آزمایش‌ها شامل تست‌های متعدد کششی و برشی هستند. نام دیگر این محصول، رول بولت غلاف کوتاه است.


رول بولت HSL

معروف‌ترین شرکت تولیدکننده این رول بولت نیز شرکت هیلتی است که انواع متفاوتی از رول بولت HSL را تولید می‌کند. این رول بولت برای اتصال بارهای متوسط یا کاربری‌های دینامیکی مناسب است. در رول بولت HSL برعکس بسیاری از رول بولت های دیگر، ابتدا سازه فلزی یا پلیت بر روی حفره‌ ایجادشده در داخل مصالح جایگذاری می‌شود و پس‌ازآن، رول بولت نصب می‌شود.
این رول بولت فضای کمی را اشغال می‌کند و مناسب بتن‌های بدون ترک و سنگ‌های ساختمانی است. سر این رول بولت به‌صورت یک شش‌ضلعی است به همین دلیل به آن رول سر شش‌گوش نیز گفته می‌شود.

انواع رول بولت HSL عبارت‌اند از:

• HSL-3B
• HSL-GR
• HSL-3-3K
• HSL-3-G
• HSL-3

نوع HSL-3 این رول بولت برای تحمل بارهای فوق سنگین، مانند مصارف نیروگاهی به کار می‌رود.


رول بولت غلاف معمولی

همان‌طور که از نام این رول بولت پیداست، غلاف این رول بولت به شکل معمول استوانه و با اندازه استاندارد است. این رول بولت به‌صورت مکانیکی و انبساطی عمل می‌کند. انواع مختلف این رول بولت می‌توانند، وزن‌های متفاوتی را تحمل کنند.


رول بولت توخالی

استوانه این رول بولت توخالی است؛ بنابراین پیچ آن از داخل رزوه می‌شود. رول بولت توخالی برای نگه‌داری از اجسام سبک توصیه می‌شود. عمق سوراخ‌کاری آن کم است و برای ضخامت‌های کم مصالح پایه، کارکرد مناسبی دارد.


رول بولت پروانه ای یا اسپرینگ

رول بولت پروانه‌ای یک تفاوت اساسی با رول بولت های معمولی دارد و آن‌هم در نوع باز شدن آن پس از کاشت است. بدنه فولادی این رول بولت پس از بستن مهره به شکل پروانه درمی‌آید. این رول بولت انواع متنوعی دارد که هرکدام از آن‌ها وزن‌های متفاوتی را تحمل می‌کنند. نوع باز شدن این رول بولت به‌گونه‌ایست که سازه‌های سبک را نیز قادر می‌سازد که اجسام نسبتاً سنگینی را نگه دارند.
برای اتصال لوستر از سقف کاذب مناسب‌ترین گزینه استفاده از رول بولت پروانه-ای است. البته به این مهم نیز توجه کنیم که در بازار ایران و عموم مردم این مدل از رول بولت را با نام پیچ پروانه‌ای می‌شناسند.

انواع مختلف رول بولت پروانه‌ای عبارت‌اند از:

• پروانه‌ای معمولی
• پروانه‌ای با پیچ سرگرد
• پروانه‌ای با پیچ قلاب‌دار
رول بولت پروانه ای یا پیچ پروانه ای چیست

نکته دیگری که لازم به ذکر است، ابعاد این مدل از رول بولت ها است، ابعاد پیچ‌های مورد استفاده در آن‌ها از 2 اینچ (حدود 5 سانتی‌متر) تا 5 اینچ (حدود 12.5 سانتی‌متر) است، همچنین رزوه مورد استفاده در پیچ‌های پروانه‌ای از نوع دنده اینچی است و معمولا ¼ اینچ است.


رول بولت HSC

این رول بولت در لبه‌ها و مکان‌هایی با فضای کار محدود، مفید واقع می‌شود. عمق این رول بولت متوسط است و به علت ساختار منحصربه‌فردش در بلوک‌های بتنی باریک و یا حتی ترک‌خورده، عالی عمل می‌کند.


رول بولت HST

این رول بولت نیز با برند هیلتی در کشور ما شناخته می‌شود. روکش این رول بولت از جنس روی است. به‌این‌ترتیب این رول بولت گزینه‌ای ایده‌آل برای استفاده در آب‌وهوای مرطوب است. همچنین، این رول بولت را می‌توان در بتن‌های ترک‌دار نیز استفاده کرد. با توجه به استحکام و مقاومت بالای رول بولت HST در تحمل بارهای دینامیکی، از آن در سدسازی استفاده می‌شود.


رول بولت HKD

عملکرد این رول بولت به‌گونه‌ای است که باید قبل از جایگذاری پلیت یا سازه موردنظر، نصب شود. این رول بولت برای نصب، به ضخامت حداقل 100 میلی‌متری بتن نیاز دارد. نحوه کاشت آن مستقیم است و در پروژه‌های صنعتی از آن استفاده می‌شود.
رول بولت HKD به رول بولت ضربه‌ای نیز معروف است. بیشترین کاربرد آن برای تحمل بارهای متوسط، مانند لوله‌ها، کانال‌های تهویه و موارد این‌چنینی است. برای نصب آن باید دقت داشت که بتن بدون ترک باشد.

رول بولت HDK یا رول بولت ضربه ای


نصب و انتخاب رول بولت

نصب رول بولت شامل مراحلی است که آن‌ها را در اینجا شرح می‌دهیم. تفاوت نصب رول بولت های مختلف را نیز در خلال متن توضیح خواهیم دارد. به نصب رول بولت کاشت نیز گفته می‌شود.


مرحله اول؛ سوراخ کاری

نصب رول بولت، نیازمند عملیات سوراخ‌کاری است. به این منظور از انواع دریل و مته استفاده شده تا سوراخ موردنظر در سازه ایجاد شود. در این مرحله باید دقت داشت که سوراخ ایجادشده باید عمق کمتری نسبت به طول رول بولت داشته باشد. دلیل این امر هم این است که باید مقداری فضا برای محکم کردن مهره رول بولت و وسیله‌ای که می‌خواهیم به رول بولت متصل کنیم، وجود داشته باشد.
همچنین، باید قطر مته مورداستفاده برای سوراخ‌کاری، دقیقا برابر با قطر رول بولت باشد. تنها در این صورت است که رول بولت پس از باز شدن، حداکثر اصطکاک را با بتن یا مصالح دیگر خواهد داشت.


مرحله دوم؛ کاشت رول بولت

پس از سوراخ‌کاری باید ابتدا گردوخاک ایجادشده در سوراخ را خارج کنید. بهترین راه برای این کار، استفاده از جاروبرقی است. سپس با استفاده از ضربه چکش، رول بولت را به درون حفره فرو ببرید. پیچ رول بولت را تراز کرده و با بستن مهره آن، کشش موردنظر در رول بولت را ایجاد نمایید.
پس از نصب رول بولت سقفی و پیش از اتصال لوستر، بهتر است به مدت یک روز، یک گونی برنج را از رول بولت آویزان کنید. به‌این‌ترتیب از انتخاب و نصب صحیح رول بولت خود مطمئن خواهید شد.


انتخاب نوع رول بولت

در انتخاب رول بولت موردنظر خود باید به موارد زیر توجه داشته باشید.

• چه میزان باری را رول بولت می‌تواند، تحمل کند؟
• بتن یا مصالح شما ترک دارد یا خیر؟
• محیط مورداستفاده مرطوب است یا خیر؟
• تا چه عمقی می‌توانید در مصالح خود سوراخ ایجاد کنید؟
• چه تعداد رول بولت لازم است که در کنار یکدیگر نصب شوند؟
درصورتی‌که رول بولت انتخابی، متناسب با نیاز شما نباشد، مشکلاتی عدیده‌ای ممکن است رخ دهد که برخی از آن‌ها عبارت‌اند از:
• خارج شدن رول بولت
• شکسته شدن صفحه پلیت
• ترک خوردن بتن
• شکسته شدن رول بولت


تفاوت رول بولت و انکربولت

برای بسیاری از افراد، این دو کلمه معانی یکسانی دارند؛ درحالی‌که افراد حرفه‌ای در صنعت می‌دانند که تفاوت‌هایی در نحوه عملکرد این دو وجود دارد. هدف هردوی این ابزارها یکی است و آن اتصال یک سازه فولادی به یک سازه ساختمانی به شکل مطمئن است. ازنظر تئوری می‌توان گفت که رول بولت نوعی انکربولت مکانیکی است. درحالی‌که در بازار از کلمه انکربولت بیشتر به‌منظور اشاره به اتصال شیمیایی بین سازه فولادی و سازه بتنی، استفاده می‌شود.
مکانیسم انکربولت به این صورت است که پیچ مکانیکی موردنظر با استفاده از انواع چسب انکربولت یا رزین، درون حفره جایگذاری و محکم می‌شود. پیوند شیمیایی ایجادشده درون حفره معمولاً از پیوند خود مصالح قوی‌تر است. استفاده از انکربولت در مقایسه با رول بولت، مزایا و محدودیت‌هایی دارد که در اینجا به مهم‌ترین آن‌ها اشاره می‌کنیم.

• استفاده از انکربولت، تنش اضافی به پایه کار وارد نمی‌آورد.
• درصورتی‌که کیفیت بتن مشخص نباشد یا پایین باشد، استفاده از انکربولت مطمئن‌تر است.
• رزین واردشده به حفره، هوای آن را کاملاً خارج می‌کند که باعث استحکام بیشتر قطعه فلزی، درون حفره می‌شود.
• انکربولت، محدودیت عمق کاشت و قطر سوراخ ندارد.
• با استفاده از انکربولت شیمیایی، احتمال ترک خوردن مصالح کاهش می‌یابد.
• انکربولت انعطاف‌پذیری بیشتری در نصب دارد و می‌توان در لبه‌ها و دال‌های کم‌عمق به‌خوبی از آن استفاده کرد.
• نصب رول بولت آسان‌تر است. همچنین، درصورتی‌که اشتباهی در نصب رخ دهد، به‌راحتی می‌توان آن را اصلاح کرد.
• پس از نصب رول بولت، بلافاصله می‌توان از آن استفاده کرد؛ درحالی‌که انکربولت ها بین چند ساعت تا یک روز، نیاز به خشک شدن دارند.
 

الکترو دیانیزاسیون (EDI)

الکترو دیانیزاسیون (EDI)
RO di water system
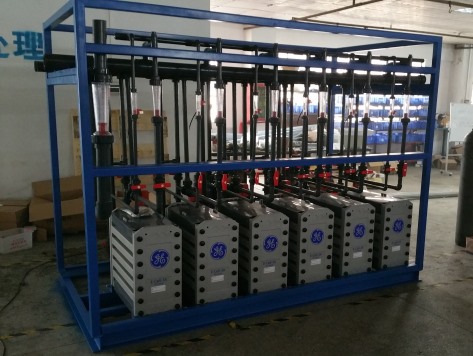
EDI Water Treatment System, EDI System, EDI Machine, EDI Equipment -  Guangzhou Qingqing Water Treatment Equipment Co., Ltd
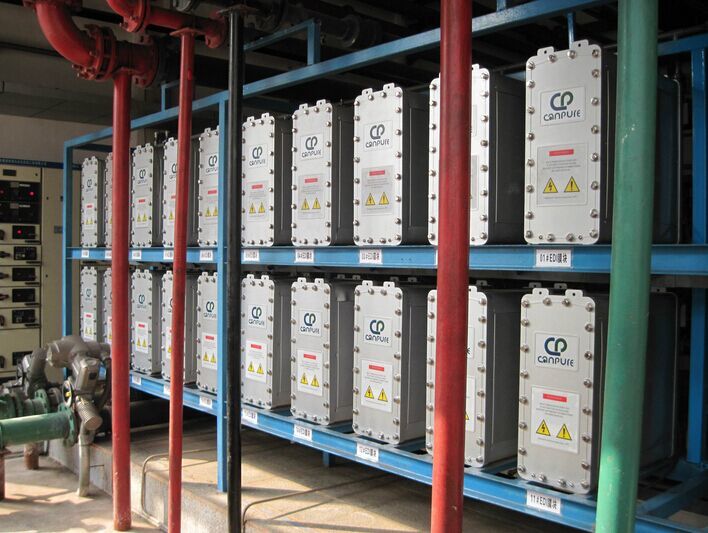
EDI یک فرایند الکترو شیمیایی پیوسته برای تصفیه آب است که در آن یون ها از میان غشاء ها و بسترهای رزینی مختلط و نیز با استفاده از برق DC در ولتاژهای خاص عبور می کنند، این فرآیند جایگزینی برای عملیات احیای استاندارد با استفاده از مواد شیمیایی اسیدی و بازی است.

دستگاه تصفیه آب ممبران الکترو دیانیزاسیون (EDI)

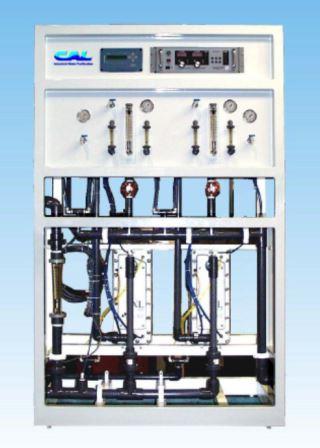
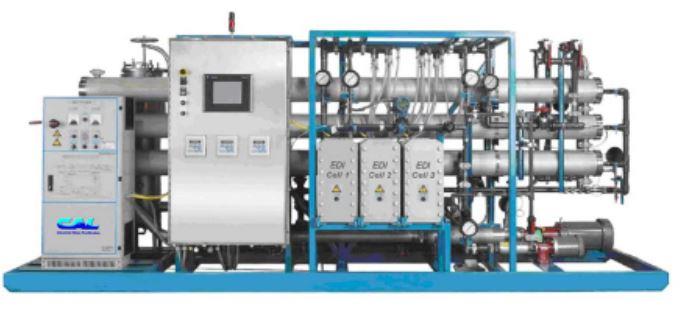
دستگاه EDI شرکت Cal Water ، دارای 2 مدول با ظرفیت 20 GPM

در این شکل تصویری از یک دستگاه EDI ساده نشان داده شده است که دارای دو مدول بوده و در آن از سمت راست به ترتیب شیرهای ورودی و خروجی، دستگاه های فشارسنج، جریان سنج، شیرهای نمونه گیری و نیز یک عدد دستگاه اندازه گیری برای سنجش کیفیت آب نمایان است. این واحد EDI ، دستگاه ساده ای است که در قیاس با سیستم های بدون یون کننده (دمین) با بسترهای رزینی مختلط و اتوماتیک مشابه، فضای کمتری را اشغال می کند. با استفاده از این دستگاه، دیگر نیازی به استفاده از مواد شیمیایی قوی و مراحل خنثی سازی وجود ندارد.
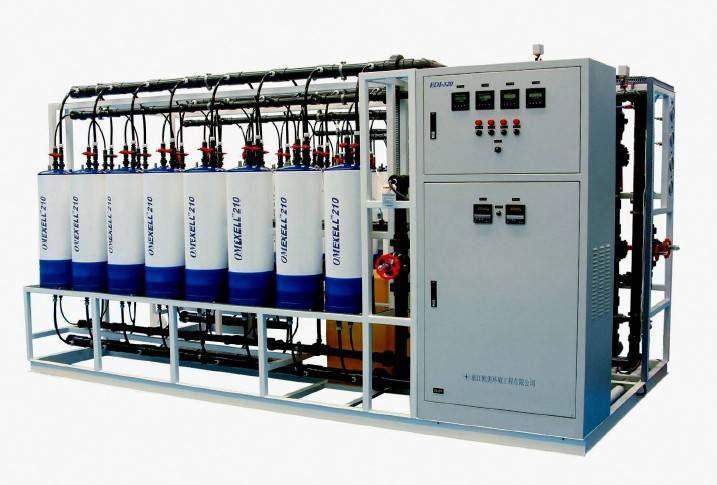
Edi Electrodeionization Pure Water Purification System | Onelynn

فرآیند EDI

دستگاه تصفیه آب ممبران الکترو دیانیزاسیون (EDI)

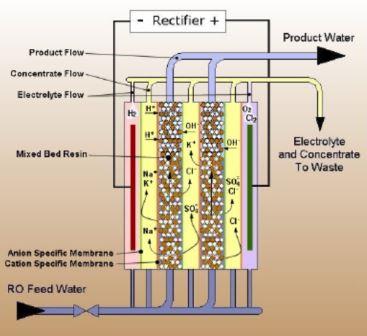
یک واحد از دستگاه EDI ، دارای تعدادی محفظه باریک است که برای انجام فرآیند تصفیه آب، متناوباً از رزین پر می شوند و آب غلیظ که دارای ناخالصی هست از میان آنها عبور می کند. غشاهای مخصوص یونی که در آنها کاتیون ها در یک طرف و آنیون ها در طرف دیگر قرار گرفته اند، این محفظه ها را از یکدیگر جدا می کنند.
یک غشاء کاتیونی مخصوص، فقط اجازه می دهد که یون های دارای بار مثبت عبور کنند و از عبور یون هایی که دارای بار الکتریکی منفی هستند جلوگیری می نماید. غشای مخصوص آنیونی به صورت معکوس عمل می کند. هیچ کدام از این غشاها به آب اجازه عبور نمی دهند.
الکترودهایی که دارای برق DC با ولتاژ بالا هستند در هر دو طرف محفظه هایی که حاوی رزین و آب غلیظ هستند، قرار دارند. بر حسب سلیقه هر شرکت سازنده، در یک سلول EDI، بین 4 تا 10 محفظه ی رزین می تواند قرار بگیرد.
همچنانکه آب شروع به گذشتن از میان سلول می کند، یونهای باردار موجود در آب در داخل محفظه رزینی، توسط رزین تبادل کننده یونی به دام می افتند. زمانی که از برق با ولتاژ 200 تا 400 VDC در درون سلول استفاده می شود، ناخالصی های آنیونی (با بار منفی) و کاتیونی (با بار مثبت) که بدام افتاده اند، در سرتاسر بستر یونی به سمت الکترود مناسب شروع به حرکت می کنند. این یونها سپس از میان غشاهای مخصوص یونی عبور کرده و به سمت محفظه ی آب غلیظ حرکت می کنند. در محفظه آب غلیظ، این یونها بوسیله غشاهایی که دارای بار الکتریکی مخالف هستند و بر روی محفظه رزینی مجاور قرار دارند، نگه داشته می شوند و در نتیجه در جریان مربوط به آب غلیظ به دام می افتند.

استانداردهای لازم برای آب خوراک دستگاه EDI

•    کیفیت آب خوراک RO : 30 ppm یا بهتر
•    سختی آب : 0.1 ppm
•    آهن (Fe+++) : 0.05 ppm
•    کلر / کلرآمین آزاد :‌0.01 ppm
•    حداکثر فشار ورودی :‌80 psi
•    حداکثر دمای ورودی : 90°F

کیفیت آب تولید شده توسط دستگاه EDI معمولی

دستگاه های EDI آبی با کیفیت بالا، معمولاً بین 16 تا 18 Megohms/cm³ ، تولید می کنند.
توجه: مقدار سیلیس و کربنات موجود در آب خوراک، تعیین کننده کیفیت آب تولید شده می باشد.

پس تصفیه EDI

اگر از آبی با کیفیت 18.3 megohms بخواهیم آب با کیفیت بسیار بالا تولید کنیم، باید از سیستم میکس بد با توان خالص سازی زیاد، بالغ بر 500000 گالن در هر فوت مکعب رزین، قبل از مرحله تبادل استفاده کنیم.

خلاصه
استفاده از مبدلهای بدون یون کننده و قابل حمل که عملیات احیای آنها در خارج از محل انجام می شود، بهمراه دستگاه EDI بسیار جالب می باشد. مهم نیست که آب با چه کیفیتی منظور نظر باشد، و درصورت لزوم همراه با RO/EDI و PEDI ، استفاده کننده مجبور نخواهد بود که با مواد شیمیایی خطرناک سر و کار داشته باشد و با مشکل دورریز پساب حاصل از عملیات احیا مواجه نمی شود. ترکیب این فن آوری ها، روشی مطمئن و مقرون بصرفه می باشد.

کاربردهای EDI

•    نیروگاه / تاسیسات
•    بیوتکنولوژی / داروسازی
•    نیمه هادی ها / الکترونیک
•    پرداخت کردن سطوح ( صنایع خودرو سازی و غیره)
•    کالاهای مصرفی / وسایل تزئینی
•    صنایع معمولی

دستگاه تصفیه آب ممبران الکترو دیانیزاسیون (EDI)

سلول شرکت Electropure

  دستگاه تصفیه آب ممبران الکترو دیانیزاسیون (EDI)

سلول شرکت General Electric

گزینه های مربوط به طراحی سیستم
EDI یک جایگزین بسیار خوب برای دستگاه های بدون یون کننده ای است که در محل احیا می شوند، این دستگاه بدون استفاده از مواد شیمیایی، مواد جامد حل شده موجود در آب تصفیه شده توسط سیستم اسمز معکوس را جدا می کند. EDI هم دارای ایمنی بیشتر بوده و هم مصرف کننده ها رغبت بیشتری در استفاده از آن بجای دستگاه بدون یون کننده دارند، زیرا در این دستگاه ها برای انجام عملیات احیا باید مواد شیمیایی احیا کننده ی قوی همچون اسید سولفوریک و سود سوزآور را ذخیره کرده و مورد استفاده قرار داد.
در دستگاه EDI مقدار بازیابی معمولی 90 درصد است و کیفیت متوسط آب از 17 megohms فراتر است، که این هر دو برای یک دستگاه تصفیه آب بسیار عالی می باشد. اما در مورد کاربردهای خاص و معین، تلاش می شود که طرح اصلی بگونه ای تغییر کند که هر دوی این موارد بهبود یابند.
در ادامه فهرستی از طرح های موجود و طرح های اصلاح شده ای که با موفقیت اجرا شده اند، آورده شده است:
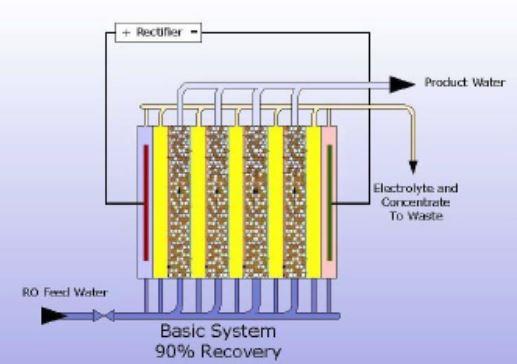
A.    سیستم اصلی
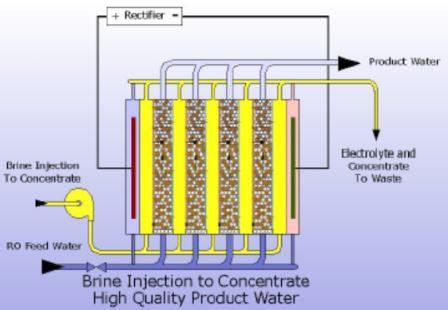
B.    تزریق آب نمک
C.    برگرداندن آب غلیظ
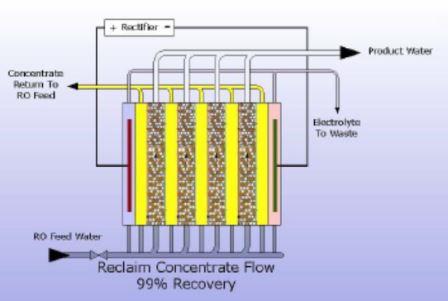
D.    بازیابی آب غلیظ
E.    ترکیب RO/EDI

سیستم اصلی

دستگاه تصفیه آب ممبران الکترو دیانیزاسیون (EDI)

پایین بودن هزینه و سادگی از ویژگی های طرح اصلی است. اتصالات آب، سیم کشی الکتریکی و بهره برداری از سیستم ساده می باشد. زمانی که اصول بهره برداری از EDI به کاربر تفهیم شود، عملکرد درست و طول عمر طولانی تجهیزات در EDI و اجزای آن تضمین می گردد.

تزریق آب نمک

دستگاه تصفیه آب ممبران الکترو دیانیزاسیون (EDI)

از محلول آب نمک رقیق بعنوان حلال انتقال دهنده آب غلیظ، برای جدا کردن یونها استفاده می شود. در این ایده از آب نمک کمک گرفته می شود تا به جدا شدن الکترولیتهای ضعیف تر کمک گردیده و کیفیت آب ارتقا یابد.

برگرداندن آب غلیظ

دستگاه تصفیه آب ممبران الکترو دیانیزاسیون (EDI)

برگرداندن آب غلیظ همانند تزریق آب نمک، موجب زیادتر شدن TDS محلولی می شود که بعنوان حلال انتقال دهنده آب غلیظ برای جدا شدن یونهای جابجا شده مورد استفاده قرار می گیرد. همچنین این ایده ای است که در آن با افزایش TDS به حذف الکترولیت های ضعیف تر کمک کرده و کیفیت آب را بهتر می کند.

بازیابی آب غلیظ

دستگاه تصفیه آب ممبران الکترو دیانیزاسیون (EDI)

از بازیابی آب غلیظ برای اصلاح آبی استفاده می شود که یونهای حذف شده در دستگاه EDI را حمل می کند. این آب غلیظ متناوباً از آبی که وارد دستگاه RO می شود و قبل از واحد EDI قرار دارد، بهتر می شود. بازیابی آب غلیظ برای دستگاه EDI این امکان را فراهم می کند که پساب تولید نکند و جریان الکترولیت خارج شده معمولاً 1 درصد آب خوراک یا کمتر از آن باشد.

ترکیب RO/EDI

 ترکیب ممبران RO و دستگاه تصفیه آب EDI

ترکیب سیستم RO و EDI بر روی یک پایه امری عادی است. در مواردی که آب تصفیه شده توسط سیستم RO کیفیت چندان مناسبی ندارد و نیز استفاده از سیستم دمین ضروری است، از این ترتیب قرار گیری بطور گسترده ای استفاده می شود.
ویژگی های استاندارد اخذ شده از بیشتر تولیدکنندگان به قرار زیر می باشد:
•    ظرفیتهای جریانی سلول EDI از 1 تا 20 GPM برای هر مدول
•    یکسو کننده های جریان برق 400 VDC با قابلیت تنظیم
•    اتصالات جوشی سیستم لوله کشی، جریان خوراک، آب تولید شده و حسگرها همگی از نوع Schedule 80 PVC می باشند، گزینه های دیگری نیز برای جنس آنها وجود دارد.
•    فشارسنج های SS آکنده از مایع
•    نمایشگر هدایت الکتریکی برای نشان دادن کیفیت آب خروجی
•    شیرهای کنترل کننده، فشارسنج ها و روتامتر برای نشان دادن شدت جریان برای مسیر مربوط به پساب و الکترولیت، برای هر سلول بصورت مجزا
•    قاب از جنس کربن استیل با پوشش اپوکسی
•    صفحه کنترل
گزینه های موجود اخذ شده از بیشتر تولیدکنندگان:
•    انتخاب هایی برای دستگاه های EDI به تعداد زیاد: سلول های صنعتی استاندارد، سلول هایی مناسب برای صنایع دارویی
•    یکسو کننده های هوشمند جریان برق 400 VDC
•    نمایشگرهای هدایت الکتریکی دو کاناله برای نشان دادن کیفیت آب ورودی و خروجی
•    کنترل PLC ، برنامه ریزی شده برای بهره برداری خودکار / w / اتصال Ethernet (یکی از فناوریهای مبتنی بر Frame در شبکه‌های رایانه برای شبکه‌های محلی (LAN) می‌باشد)
•    کنترل کننده ها با صفحات نمایشی لمسی
•    قاب و پایه از جنس استیل ضد زنگ یا کربن استیل با پوشش پودری
•    صفحه کنترل با پوشش اپوکسی سفید
•    نمایشگر الکترولیت با صفحه ای که از پشت به آن نور تابانده می شود و قابل روئیت می باشد.
•    جریان سنج های توربینی و پارویی (paddle wheel)
•    حسگرهای دما و فشار
•    چرخش جریان آب غلیظ با حسگرهایی برای هدایت الکتریکی و شدت جریان
•    اتصالات جوشی سیستم لوله کشی، جریان خوراک، آب تولید شده و حسگرها از جنس پلی پروپیلن یا PVDF هستند.
•    اتصالات بهداشتی از جنس استیل TriClover
•    فشارسنج های SS پر شده با مایع w/ محافظ اندازه گیرها

مزیت های دستگاه EDI

•    اگر دستگاه EDI پس از دستگاه RO قرار بگیرد، بطور مؤثری جایگزین سیستم های بدون یون کننده ای می شود که با استفاده از مواد شیمیایی احیا می شوند و اقدامات مرتبط با مواد شیمیایی و عملیات احیا و همچنین زحمت ناشی از اجرای آنها حذف می گردد.
•    غشاها و جریان الکتریسته جایگزینی برای استفاده از مواد شیمیایی و عملیات تکراری احیا می باشند.
•    در مقایسه با سیستم های معمولی تبادل کننده یونی با قابلیت احیا، دستگاه های EDI از نظر مکانیکی ساده تر هستند.
•    دستگاه های EDI می توانند بطور پیوسته هفت روز در هفته و 24 ساعته و بدون وقفه برای انجام عملیات احیا در سیستم بدون یون کننده، مورد استفاده قرار گیرند.
•     تمامی عملیات مربوط به خنثی سازی پساب اسیدی و قلیایی خطرناک که در اثر انجام مراحل احیای شیمایی سیستم بدون یون کننده تولید می شوند، توسط سیستم EDI حذف می گردد زیرا مقدار بسیار زیادی از نمک ها از سیستم تخلیه می گردند.
•    به عنوان یک نتیجه، بکارگیری قوانین مربوط به محل کار و ایمنی از طرف کارفرما، و نیز تقاضای بیشتر برای قوانین دقیقتر مرتبط با سلامت، امنیت و انجام کار، هزینه بهره برداری از دستگاه های بدون یون کننده مبتنی بر استفاده از مواد شیمیایی را بیشتر می کند. استفاده از دستگاه EDI این مشکل را مرتفع می سازد.

طب کار، Occupational Medicine

طب کار، Occupational Medicine

طب کار( به انگلیسی:Occupational Medicine)شاخه‌ای از پزشکی است که در زمینهٔ خدمات سلامت شغلی فعالیت می‌نماید. طب کار یک رشته تخصصی پزشکی جدید، که نه تنها در ایران، بلکه در بسیاری از کشورهای جهان می‌باشد. در این رشته اقدامات بالینی واجرای برنامه‌های پیشگیری با توجه به شرایط محیط کار شاغل انجام می‌شود و از این طریق به سلامت شاغلین می‌پردازد.

در حال حاضر این رشته تخصصی در دانشگاه‌های علوم پزشکی تهران، ایران، شهیدصدوقی یزد، مشهد و بندر عباس به فارغ التحصیلان پزشکی که در آزمون پذیرش دستیار تخصصی پذیرفته شده باشند، آموزش داده می‌شود.

طب کار چیست ؟

رسالت و هدف اصلی طب کار

حفظ و ارتقای سطح سلامت جسمی، روحی و روانی افراد شاغل دربهترین شرایط می‌باشد. متخصصین طب کار و پزشکانی که در این زمینه فعالیت دارند، با شناختی که ازمحیط کار، فرایندکاری، خطرات و عوامل زیان‌آور محیط کار، و نیزتاثیراین عوامل بر سلامت می‌گذارند، از طریق بررسی و ارزیابی محیط کار، معاینات دوره‌ای و غربالگری باعث تشخیص زودرس و درمان به موقع بیماری‌ها وآسیب‌های ناشی از کار می‌شوند. بنابراین ازاین طریق باعث کنترل بیماری‌ها وآسیب‌های شغلی شده و از بروز موارد مشابه، پیشگیری می‌کنند.

طب کار، ازنظرپوشش و گستردگی خدمات، سلامت نیروی کار را در تمام واحدهای کاری اعم از اداری، صنعتی (معدن، کشاورزی و …) خدمات سلامت شغلی را برعهده دارد.

وظایف متخصصین طب کار

  • مدیریت خدمات طب کار
  • معاینات سلامتی شاغلین ومتقاضیان کار (معاینات بدو استخدام)
  • آموزش پزشکان، پرستاران، کارشناسان، مدیران سرپرستان واحدهای کاری
  • تعیین تناسب شغلی شاغلین
  • تعیین شرایط بازگشت به کار شاغلین
  • تعیین ارتباط بیماری با شغل بیمار
  • تعیین میزان غرامت و درصد ازکارافتادگی ناشی از کار و بیماری‌های شغلی
  • معاینات اختصاصی مانند معاینات بازگشت به کار و تعیین محدودیت شغلی
  • انجام مطالعات همه‌گیرشناسی درمحیط کار
  • درمان افراد مبتلا به بیماری‌های شغلی و غیرشغلی و موارداضطراری در محیط کار
  • تعیین میزان شیوع وعلل غیبت از کار و کنترل استرس‌های شغلی

پیشگیری از بیماری‌های شغلی

۱۶۰ میلیون بیماری شغلی در سال

سازمان جهانی بهداشت سلامتی را این‌گونه تعریف کرده‌است: « رفاه کامل جسمی، روحی، اجتماعی و نه فقط نبودن بیماری و نقص عضو » بیماری در اثر تماس با عوامل زیان‌آور و تغذیه نامناسب ایجاد می‌شود. عوامل زیان‌آور هر جایی ممکن است وجود داشته باشد و فرد در اثر تماس با آن‌ها دچار بیماری گردد ولی اگر عامل زیان‌آور در محیط کار باشد فرد به بیماری ناشی از کار یا همان بیماری شغلی مبتلا می‌شود. غالباً بیماری‌های ناشی از کار مزمن هستند و از زمان تماس و ابتلا یا بروز بیماری گاهی بیش از ۳۰ سال طول می کشد. بیماری‌های ناشی از کار رنج و زیان‌های هنگفتی را در دنیای کار به دنبال دارند با وجودی که میزان مرگ ناشی از بیماری‌های شغلی و بیماری‌های وابسته به شغل ۶ برابر بیشتر از حوادث شغلی است ولی هنوز این بیماری‌ها ناشناخته و پنهان هستند. علاوه بر این ماهیت بیماری‌های ناشی از کار به سرعت در حال تغییر است. تکنولوژی جدید و تحولات اجتماعی، همراه با تغییر شرایط اقتصادی جهانی بر وخامت مخاطرات بهداشتی موجود افزوده و انواع جدیدی از این مخاطرات را پدیدار نموده است. در حالیکه پیشرفت‌های زیادی در مبارزه با بیماری‌های ناشی از کار حاصل شده است، نیاز مبرم و فوری برای تقویت توانمندی‌ها برای پیشگیری در سیستم‌های بهداشت حرفه‌ای کشور وجود دارد. تلاش جمعی دولت، تشکل‌های کارفرمایی و کارگری اساس مبارزه با این اپیدمی پنهان می‌باشد. مرگ و میر سالانه در اثر بیماری‌ها و حوادث ناشی از کار در جهان ۳۴/۲ میلیون نفر برآورد شده‌است. درصد بالایی از این تعداد (حدود ۰۲/۲ میلیون ) مرگ به واسطه بیماری‌های ناشی از کار روی می دهد. از ۶۳۰۰ مرگ برآورد شده که در هر روز اتفاق می‌افتند ۵۵۰۰ مورد از آن‌ها به سبب انواع مختلف بیماری‌های وابسته به شغل هستند. همچنین سازمان بین‌المللی کار برآورد نموده است که سالانه ۱۶۰ میلیون مورد بیماری‌های غیرکشنده ناشی از کار اتفاق می افتد. براساس قوانین و مقررات جمهوری اسلامی ایران یکی از وظایف کارفرمایان تهیه امکانات لازم برای تأمین و حفظ سلامت شاغلین می‌باشد(فصل چهارم قانون کار ) البته ناگفته نماند قانون‌گذار شاغلین را نیز برای جلوگیری از بروز حوادث و بیماری‌های ناشی از کار موظف به رعایت دستورالعمل‌ها ومقررات می نماید. مراحل پیشگیری از بیماری‌های ناشی از کار را می‌توان این‌گونه خلاصه کرد. ۱. شناسایی عوامل زیان‌آور محیط کار ۲. اندازه‌گیری و ارزیابی عوامل زیان‌آور محیط کار ۳. کنترل عوامل زیان‌آور محیط کار از طریق روش‌های فنی مهندسی ۴. اجرای برنامه‌های مراقبتی از جمله معاینات سلامت شغلی ۵. کاهش عوارض و بیماری‌های ناشی از کار از طریق تغییر شغل و گردش کاری و اجرای قانون مشاغل سخت و زیان آور پیشگیری از بیماری‌های شغلی بر عهده هر کسی در هر جایی است. از کارخانه تا زمین کشاورزی از اداره و دفتر کار تا تعویض روغنی و نقاشی اتومبیل تا شوراها و کمیته‌ها، هیچ کس مصون نیست. در نهایت همه باور دارند که پیشگیری موثرتر و کم هزینه‌تر از درمان و توان بخشی است. وقت آن رسیده با یک تلاش ملی واکنش شدیدتری به همه‌گیری بیماری‌های شغلی در سطح ملی داده شود تا بهداشت و حیات کارگران حفظ شود.


معرفی استانداردهای تولید پمپ در دنیا

معرفی استانداردهای تولید پمپ در دنیا

Specifying heavy duty pumps for critical industries - Pump Industry Magazine

امروزه با پیشرفت علم و همچنین اهمیت روزافزون کیفیت در تولید و طراحی یکی از نکاتی که باید در این زمینه ها مورد توجه قرار گیرد بحث استاندارد در تولید و طراحی می باشد. با توجه به اهمیت استاندارد در زمان تولید و طراحی پمپ شناخت استانداردهای مدون دارای اهمیت زیادی می باشد.

استانداردهای عمومی مورد استفاده به شرح زیر می باشند.

1) ANSI Pump – ASME B 73.1 Specifications
2) API pump – API 610 Specifications
3) DIN pump – DIN 24256 Specifications
4) ISO Pump – ISO 2858, 5199 Specifications
5) Nuclear Pump – ASME Specifications
6) UL/FM pump – NFPA Specifications

که ما در اینجا به معرفی شماره استانداردهای ISO و API میپردازیم

استاندارد API 610 

استاندارد API 610  در سال ۲۰۱۰  تحت ویرایش قرار گرفته است. طراحان و سازندگان  جهت تولید و بهره وری از پمپ در صنایع نفت و پتروشیمی  توجه به سزایی به این نوع استاندارد دارند.
این استاندارد معتبرترین و قابل توجه ترین استاندارد در زمینه طراحی و تولید پمپ های  سانتریفوژ است.این استاندارد توصیه  و نکات بسیار مهمی  برای طراحی، تولید ، بازرسی و انتخاب  پمپ های سانتریفوژ  به جهت مصرف در  پالایشگاه ها  دارد.

استاندارد ISO 5199 

استانداردISO 5199  در سال ۲۰۰۲ تحت ویرایش قرار گرفته است . این استاندارد جهت طراحی و تولید پمپ های  سانتریفوژ برای مصارف عمومی به کار برده می شود. استاندارد ISO 5199 محبوب ترین و کارآمد ترین استاندارد در سطح جهانی می باشد واغلب طراحان و سازندگان پمپ  در دنیا از این استاندارد پیروی می کنند.
درست مانند استاندارد API 610، استاندارد ISO 5199  نیز توصیه ها و نکات بسیار مهمی جهت طراحی، تولید ، بازرسی و انتخاب پمپ های سانترفیوژ  برای مصارف عمومی دارد.

استاندارد ISO 2858

استاندارد ISO 2858 استاندارد ابعادی پمپ های ISO 5199 می باشد. تمامی پمپ هایی که طبق استاندارد ISO 5199    تولید می شوند باید ابعاد ساخت مطابق با استانداردISO 2858 داشته باشند.
به این صورت  تمامی پمپ هایی  ISO 5199جدا از نام سازنده، توانایی جایگزینی با همدیگر را دارند.

استاندارد ISO 3661

استاندارد ISO 3661 استاندارد ابعادی فونداسیون پمپ های مطابق با استاندارد ISO 5199 می باشد. بنابراین شاسی و فونداسیون تمامی پمپ های ISO 5199 جدا از نام سازنده، توانایی جایگزینی با همدیگر را دارند.

استاندارد API 682 ( برای بار دوم تحت ویرایش قرار گرفته شده است)

استاندارد API 682 مهم ترین و قابل توجه ترین ترین استانداردی است که  در زمینه طراحی و ساخت مکانیکال سیل و تجهیزات آب بندی پمپ های  API 610  مورد استفاده قرار می گیرد.
سیستم آببندی که در تمامی پمپ هایAPI بایستی مطابق با استاندارد API 682 باشد.  این استاندارد نکات بسیار مهم و قابل توجهی در مورد طبقه بندی انواع آب بندهای مکانیکی، کارایی و مصرف آن ها ، پلان های آببندی و پروسه  انتخاب مکانیکال سیل دارد.

استاندارد NACE MR-0175

استاندارد NACE MR-0175 استاندارد بین المللی ای است که طبق آن متریال مورد نیاز جهت طراحی انتخاب میگردد. بر طبق این استاندارد باید از متریالی استفاده گردد که مقاومت بالایی نسبت به خوردگی از نوع SCC داشته باشند. استاندارد NACE MR-0175 در مواردی که میزان( هیدروژن سولفید) H2S وهمین طور فشار جزئی آن در سیال از مقدارتعیین شده ای بیشتر باشد، بیشتر کاربرد دارد. وجود( هیدروژن سولفید) H2S در سیال بر روی سطح فلز نوعی خوردگی  به نام Sulfide(SSC) stress cracking  ایجاد می کند.
این استاندارد بیشتر در صنایع بالادست نفت و گاز کاربرد دارد  و مکمل استاندارد API 610 در بحث انتخاب مواد می باشد. به کمک این استاندارد به راحتی می توان متریال مناسب و بهینه را جهت پروژه مورد نظر به کار گرفت.

استاندارد ISO/TR 17766

استاندارد ISO/TR 17766 استاندارد مربوط به ضرایب تصحیح عملکرد پمپ های سانتریفوژ وقتی که سیالات ویسکوز پمپاژ می کنند، می باشد.

استفاده از این استاندارد به راحتی توسط برنامه ریزی کامپیوتری قابل استفاده است به نحوی که جهت اصلاح منحنی های عملکرد پمپ ها به کار برده می شود.

استاندارد ISO 9906

استاندارد ISO 9906 استانداردی است که عملکرد پمپ های سانتریفوژ و معیارهای پذیرش آن ها توسط این استاندارد تست می شود. استاندارد ISO 9906 برای سال های سال  به عنوان رفرنس تمامی طراحان، سازندگان  و بازرسان فنی در زمینه تولید پمپ مورد استفاده قرار گرفته شده است. استاندارد ISO 9906 توصیه ها و نکات بسیار مهمی در مورد نوع  چیدمان ایستگاه تست، تجهیزات و وسایل  اندازه گیری، خطاهای موجود در آزمایش ، معیارها و ملاک های پذیرش وهمی طور نحوه انجام پروسه  آزمایشات دارد.
عمدتا پمپ هاای API 610 طبق  گرید ۱ این استاندارد تحت آزمایش قرار می گیرند و پمپ های ISO 5199 طبق گرید ۲ تحت آزمایش و انجام تست قرار می گیرند.

استاندارد ISO 1940.1

استاندارد ISO 1940.1 استاندارد بین المللی ای است که  به جهت سنجش میزان  کیفیت بالانس و تلرانس های مجاز بالانس روتورها به کار برده می شود.. مطابق با استاندارد ISO 1940.1 کیفیت بالانس تمامی تجهیزات دوار به گرید های مختلف طبقه بندی می شود. هر گرید مقدار باقی مانده وزنی مختلفی خواهد داشت که بسته به کاربرد تجهیز، کیفیت های بالانس مختلفی حاصل می شود.
این استاندارد  توصیه ها و نکات بسیار مهمی در خصوص نحوه بالانس روتورها و روش های محاسبه میزان باقی مانده وزنی دارد.

استاندارد API 671

استاندارد API 671 استاندارد است که جهت  طراحی و تولید کوپلینگ های منعطف  در صنایع مختلفی از جمله نفت و پتروشیمی به کار برده می شود. توجه به این نکته ضروری است که باید  کوپلینگ پمپ های API 610 بر طبق استانداردAPI 671 طراحی و ساخته شود.

error: Content is protected !!